Produkty
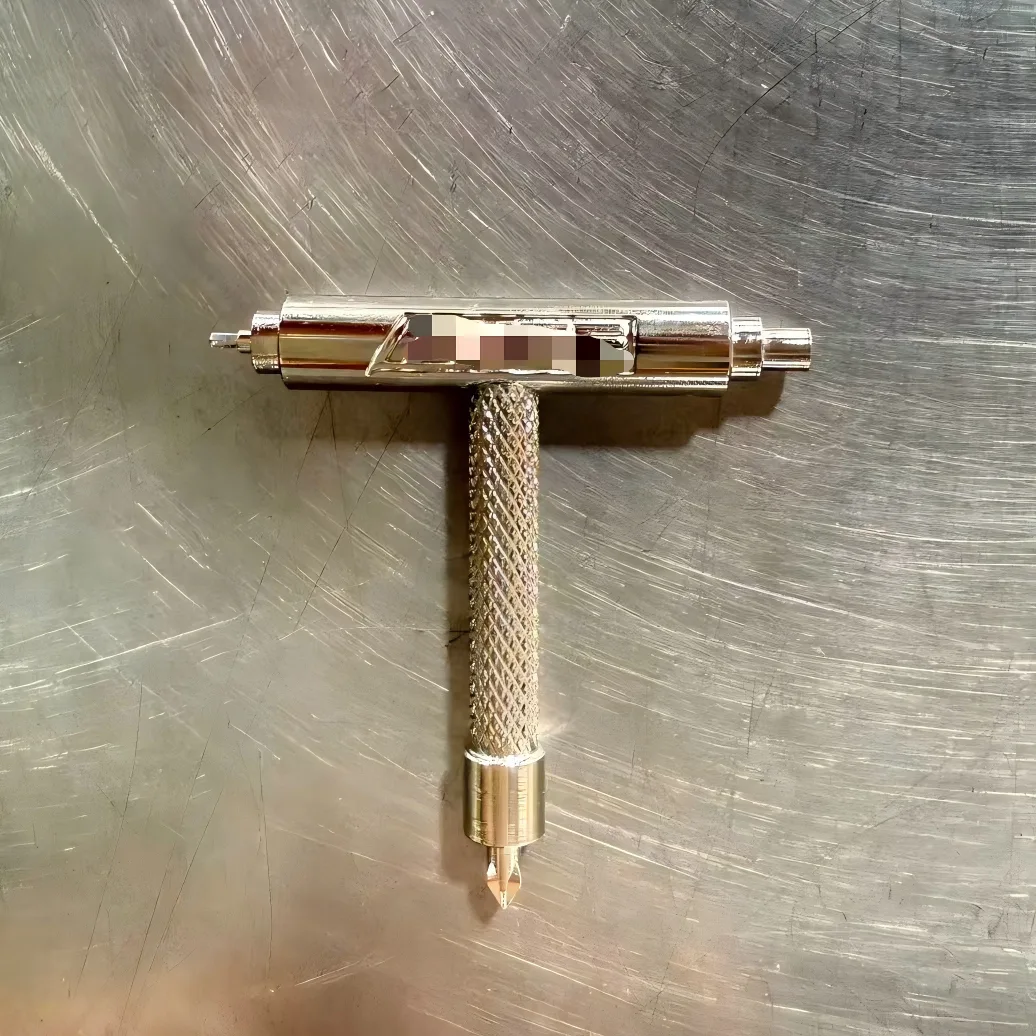
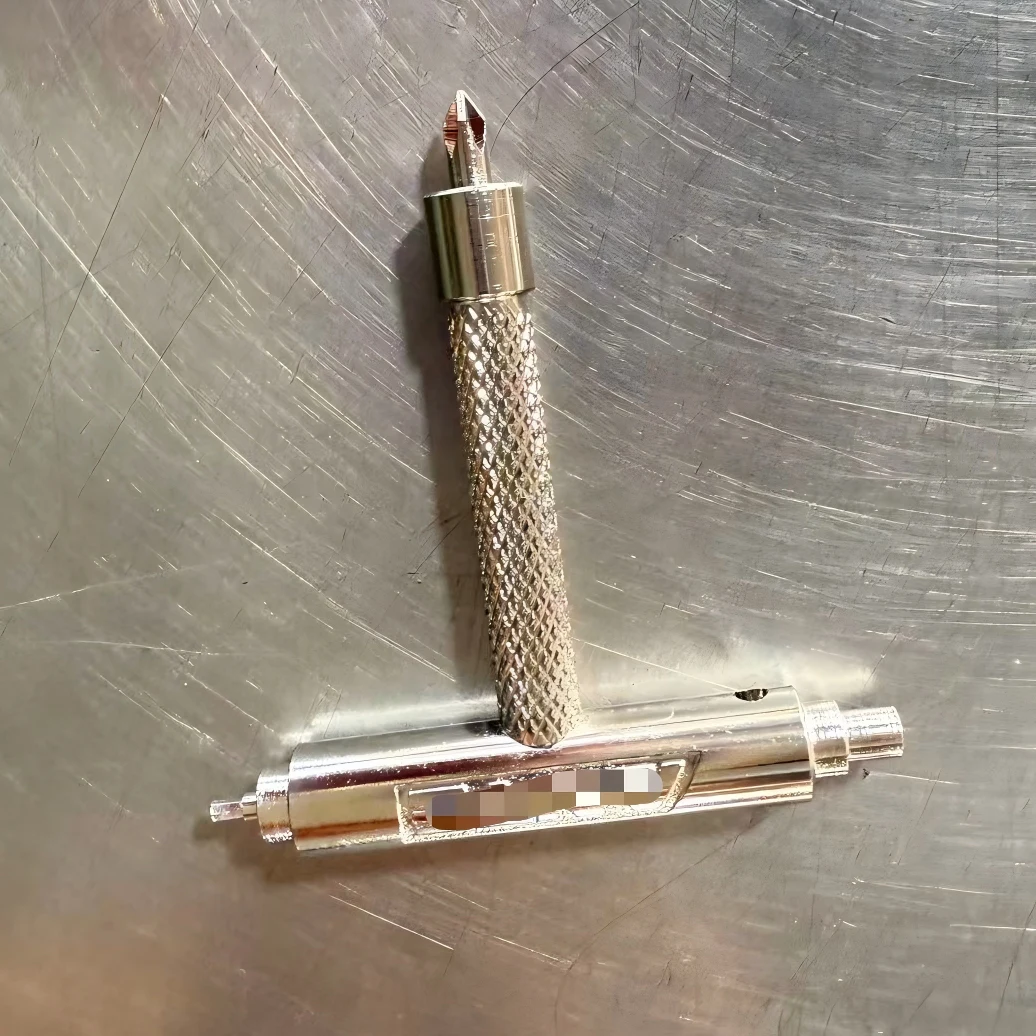
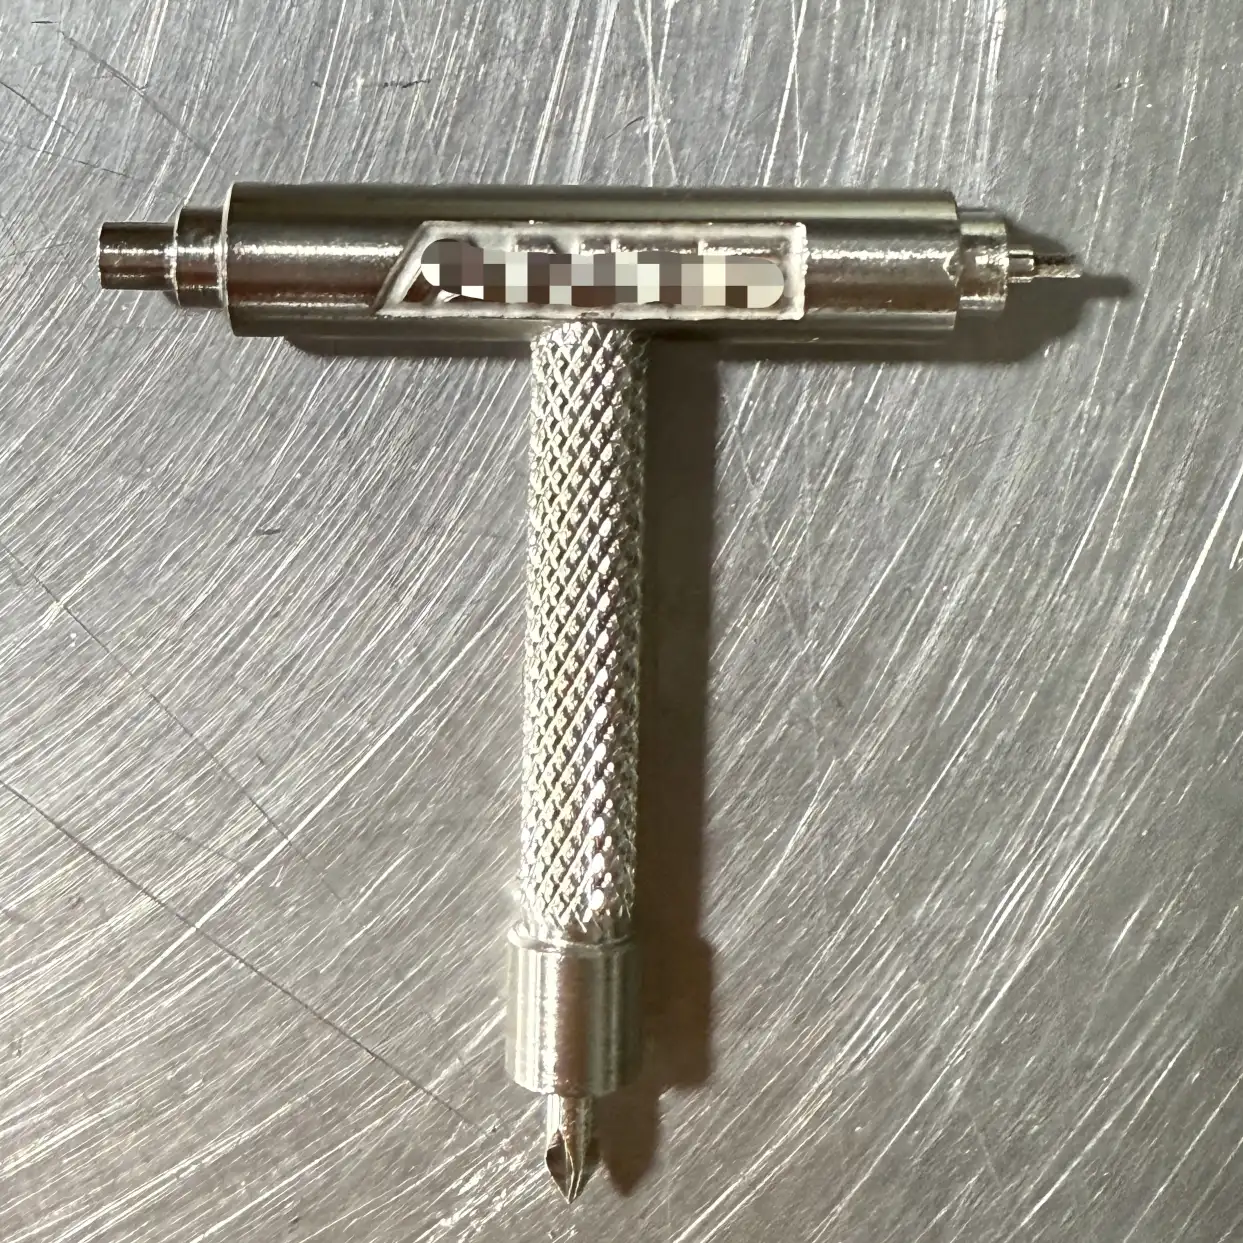
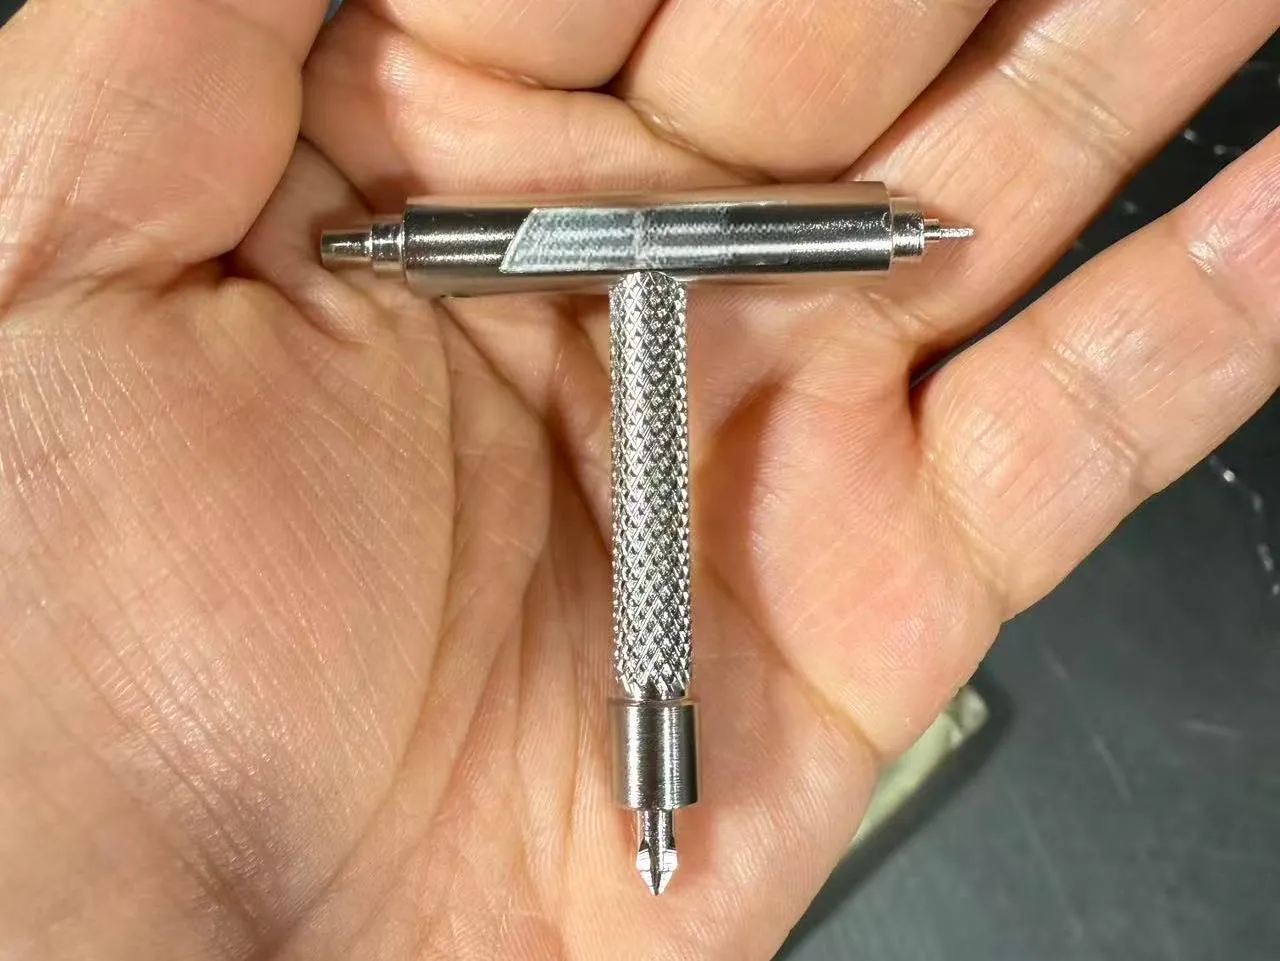
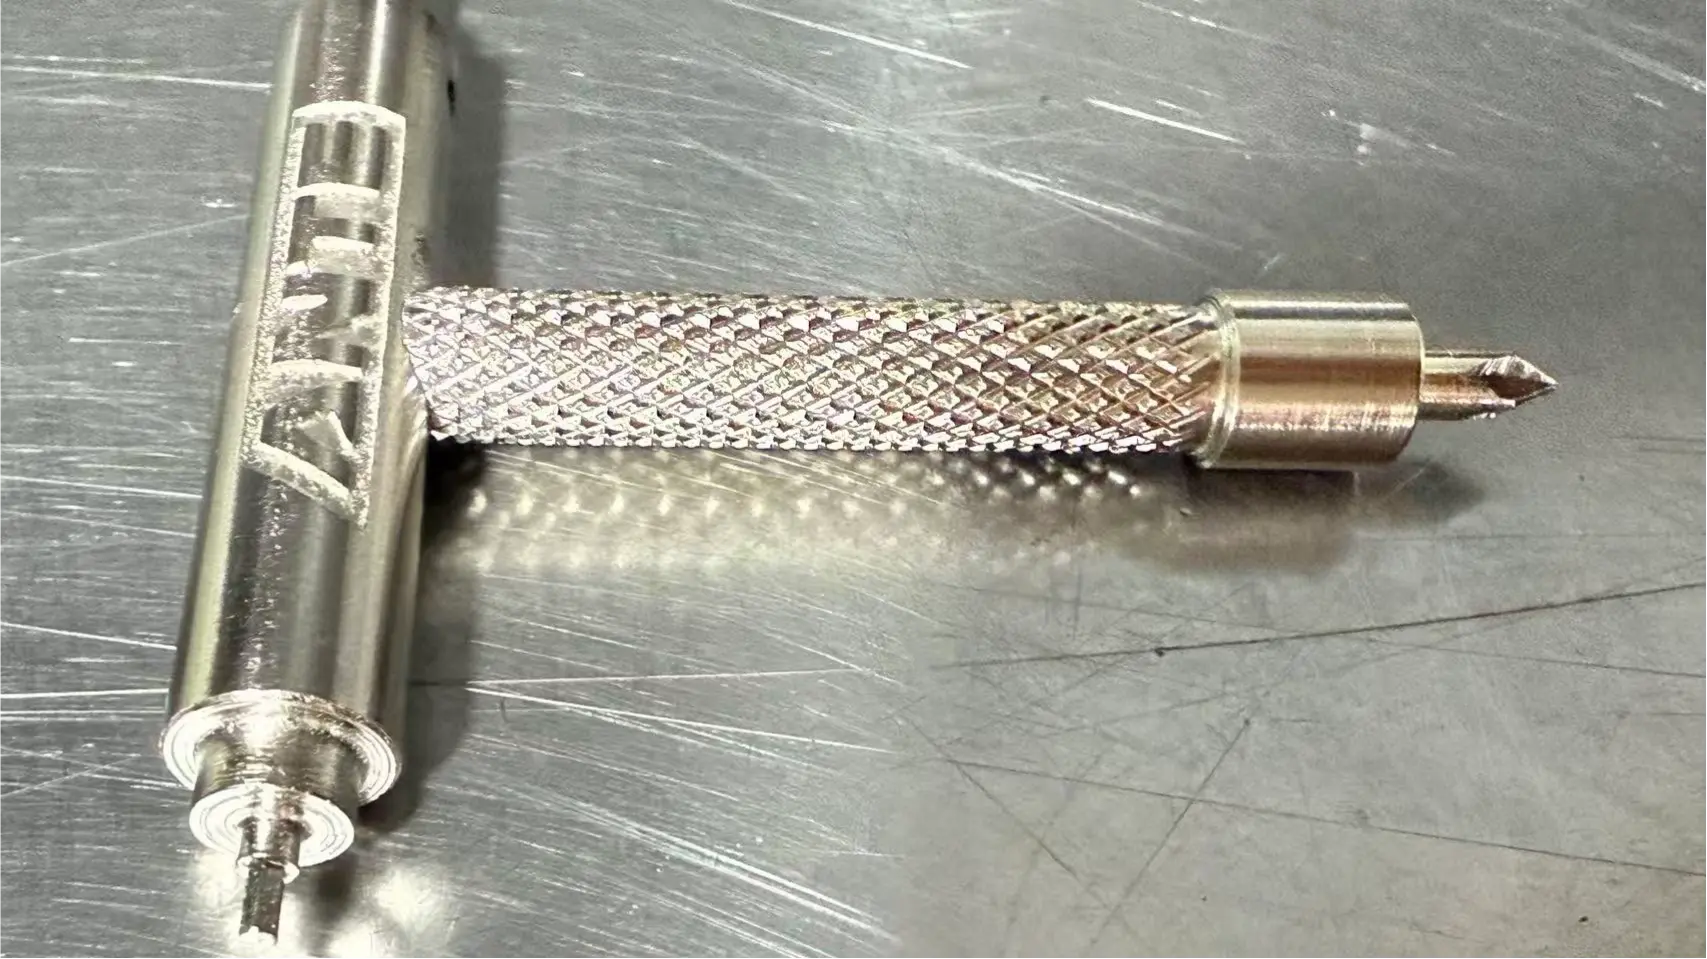
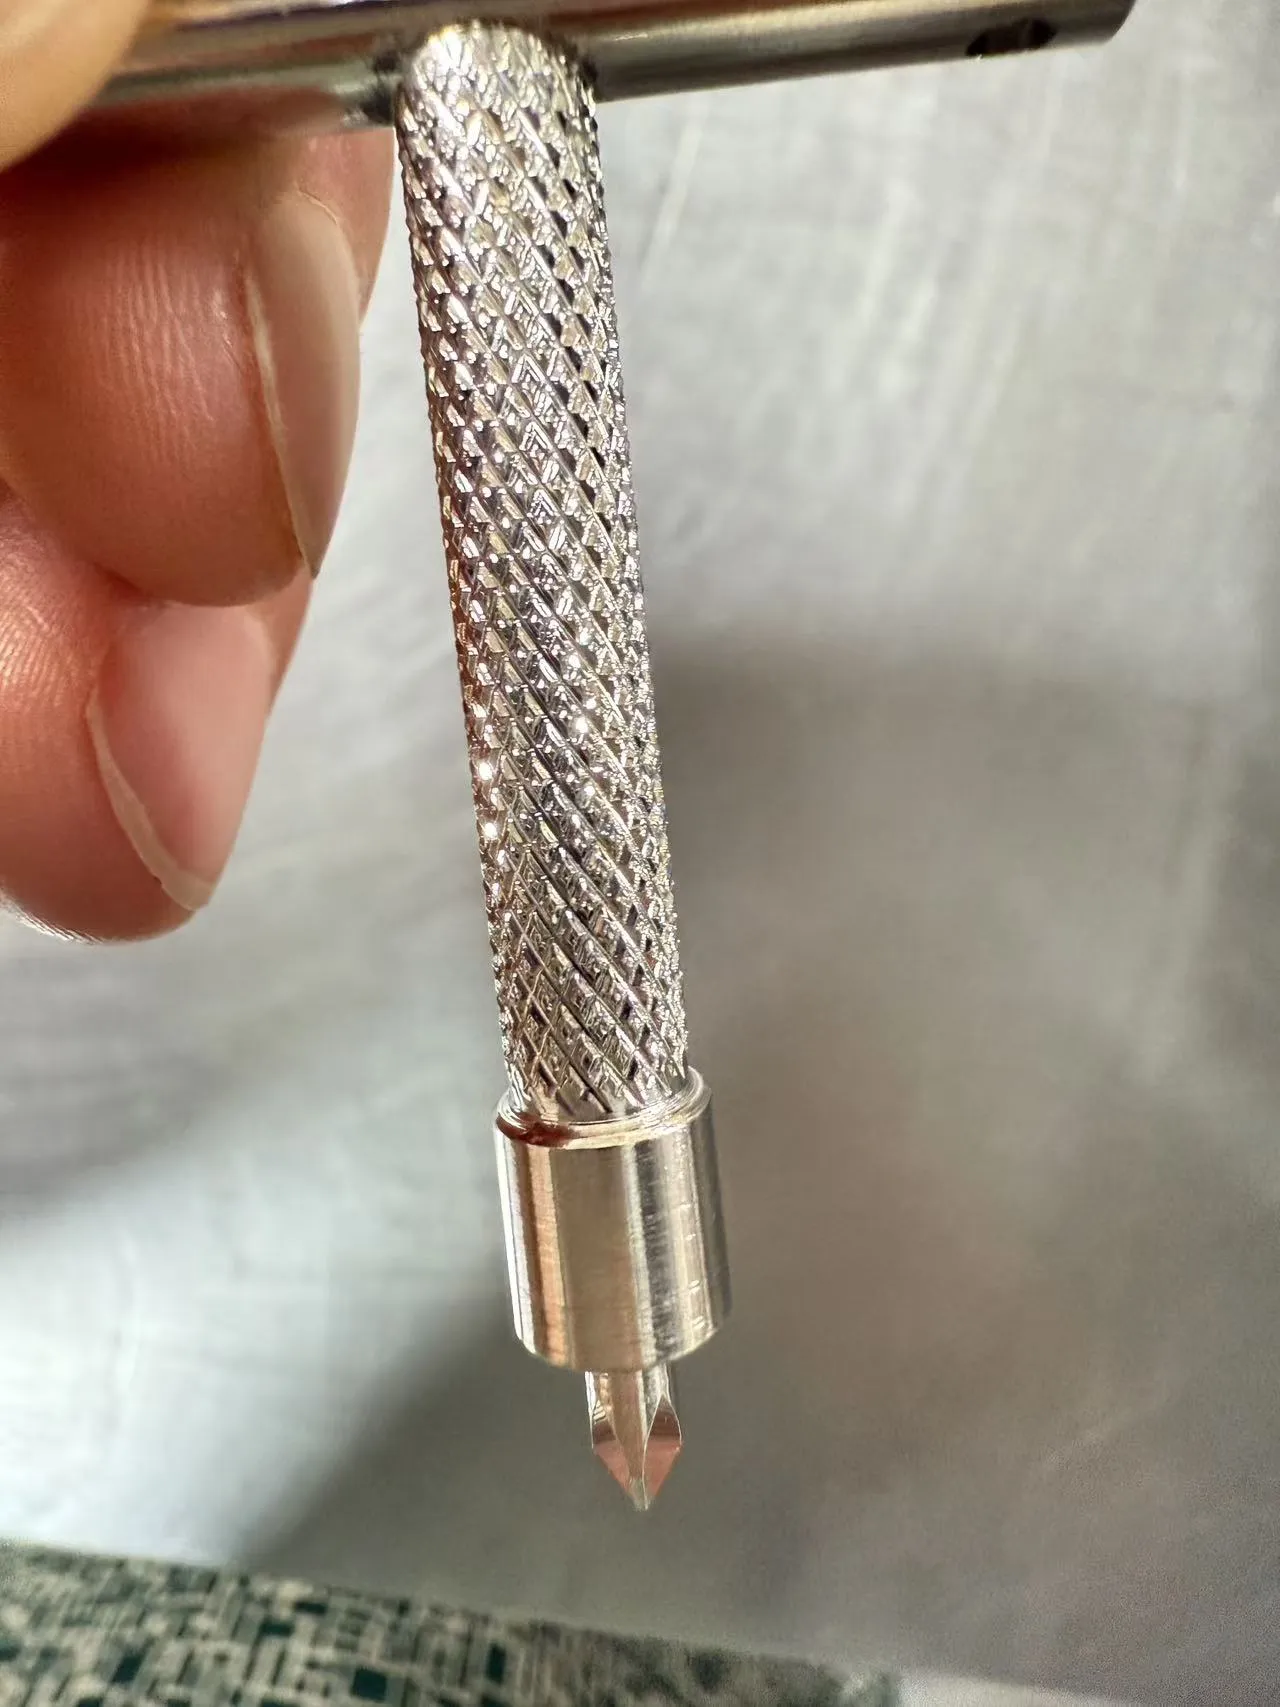
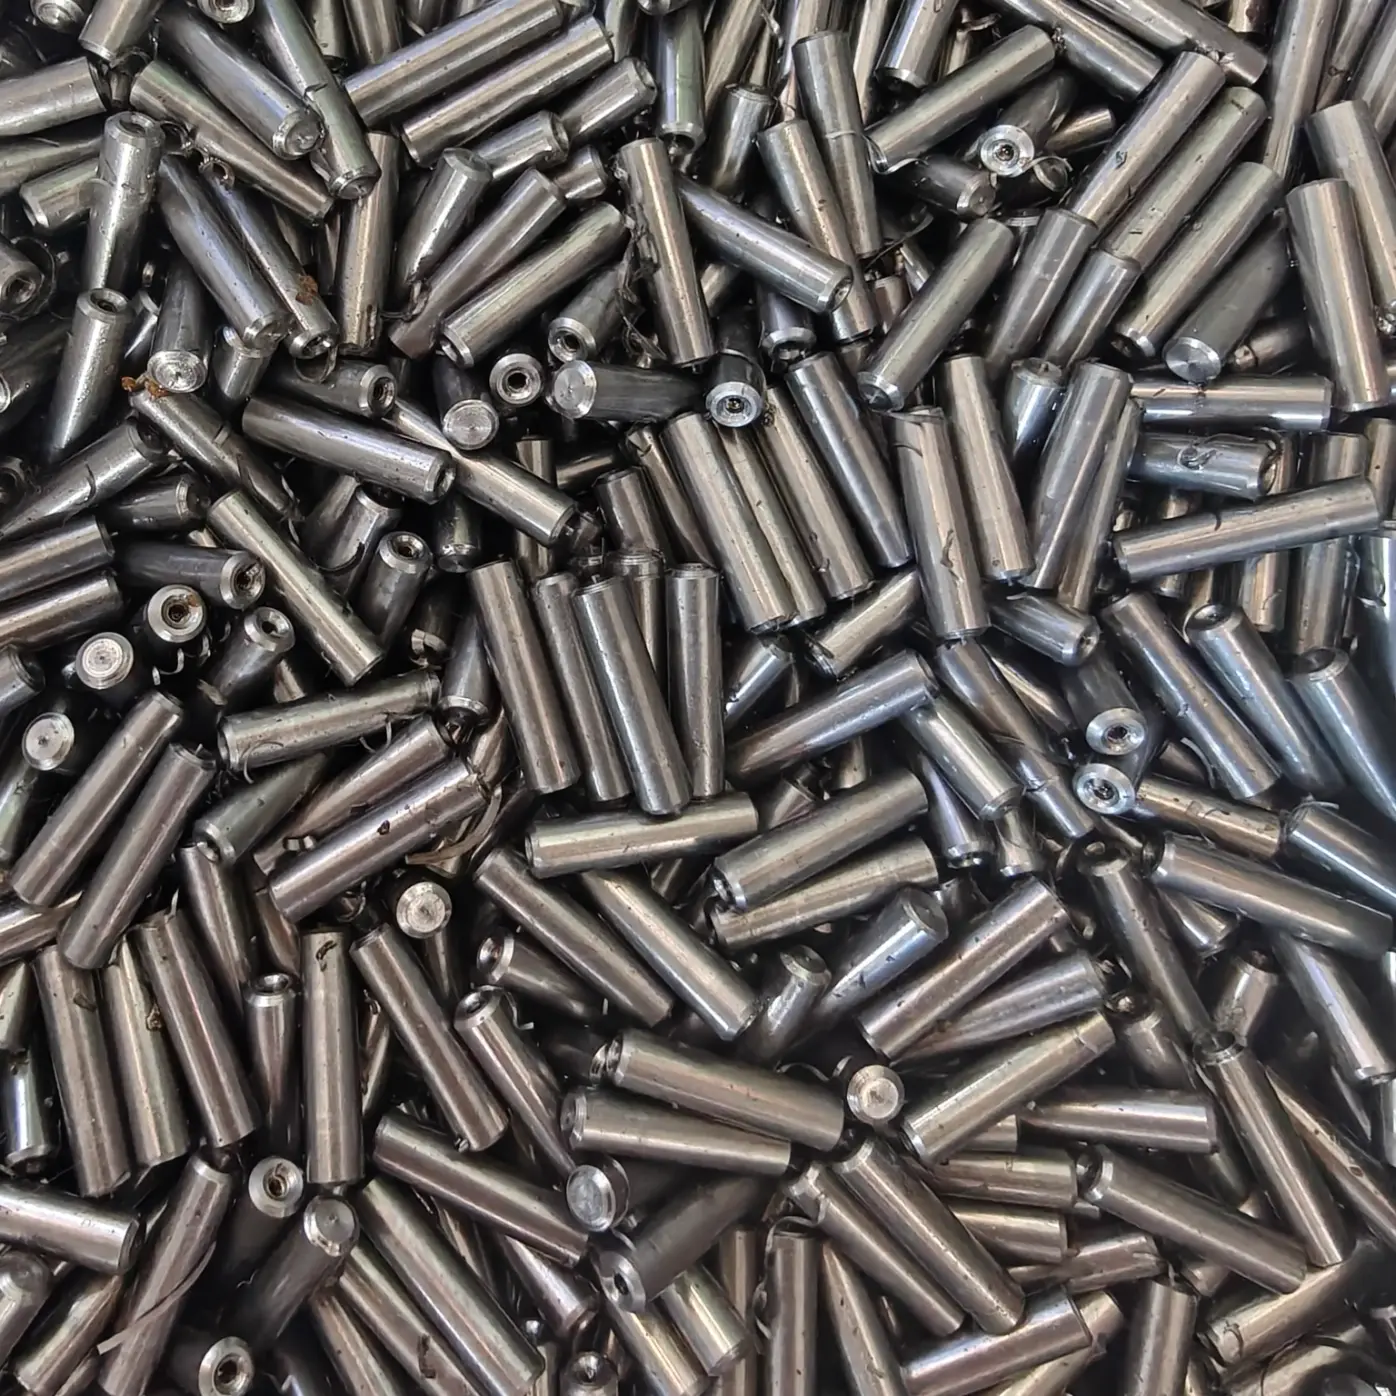
Narzędzie z radełkowaną rękojeścią typu T ze stali nierdzewnej do maszyn
  • Narzędzie z radełkowaną rękojeścią typu T ze stali nierdzewnej do maszynNarzędzie z radełkowaną rękojeścią typu T ze stali nierdzewnej do maszyn
  • Narzędzie z radełkowaną rękojeścią typu T ze stali nierdzewnej do maszynNarzędzie z radełkowaną rękojeścią typu T ze stali nierdzewnej do maszyn
  • Narzędzie z radełkowaną rękojeścią typu T ze stali nierdzewnej do maszynNarzędzie z radełkowaną rękojeścią typu T ze stali nierdzewnej do maszyn

Narzędzie z radełkowaną rękojeścią typu T ze stali nierdzewnej do maszyn

Tuoyuan Metal produkuje narzędzia z radełkowaną rękojeścią T ze stali nierdzewnej do maszyn w swojej chińskiej fabryce w Qingdao. Obcinamy radełkowanie, gwint i występ w jednym ustawieniu tokarskim na szybkich tokarkach CNC, utrzymując średnicę trzpienia do ±0,01 mm i wzór prosty lub rombowy zgodnie z normą DIN 82. Zamówienia zbiorcze wysyłamy z certyfikatami materiałowymi i reakcją jakościową w ciągu 48 godzin. Wyślij rysunek do wyceny.
    Ocena: 5.0
    (Liczba ocen: 1)

    Metal Tuoyuanprodukuje w swojej fabryce w Chinach narzędzie z radełkowaną rękojeścią T ze stali nierdzewnej do maszyn, od surowego pręta po zapakowany karton w jednym warsztacie. Trzpień jest obracany i gwintowany w tym samym ustawieniu, które tworzy uchwyt, więc powierzchnia gniazda pozostaje prostopadła do osi gwintu. Wyceniamy na podstawie rysunku, a nie katalogu, pobieramy próbkę w ciągu 3 do 5 dni i potwierdzamy MOQ, rabaty cenowe i czas realizacji wyceną.

    Główne zalety

    · Uchwyt, który trzyma się w przypadku tłustych dłoni

    Wzór jest walcowany, a nie cięty, dzięki czemu grzebień pozostaje twardy, a tekstura nadal działa po pasywacji. Operator z rękawiczkami lub olejem na palcach może wykonać ostatnią ćwierć obrotu bez poślizgu.


    · Jednoczęściowa wytrzymałość na skrzyżowaniu

    Jeżeli rysunek na to pozwala, pręt i trzon pochodzą z jednego kawałka półfabrykatu. Punkt przenoszący moment obrotowy nie ma spawu, pasowania wtłaczanego ani połączenia, które mogłoby się poluzować.


    · Wątki powtarzające się z partii na partię

    Gwinty są sprawdzane za pomocą mierników przejścia/nieprzechodzenia w stałych odstępach czasu podczas pracy, więc gwint zatwierdzony na próbce jest gwintem, który pojawia się w pudełku.


    · Stworzony do mycia i pracy na zewnątrz

    Części 304 i 316 są pasywowane po obróbce. Wzór zapewnia płynowi miejsce do odpływu, zamiast trzymać go na powierzchni.


    · Pobieranie próbek w ciągu 3 do 5 dni

    Obrabiamy na podstawie Twojego rysunku, wycinamy pierwszy artykuł i wysyłamy go ze zmierzonymi wartościami, zanim zrealizujesz zlecenie produkcyjne.


    · Możliwość wymiany bez zmiany projektu

    Ponieważ trzpień jest gwintowany zgodnie z rysunkiem, część zwykle wpada do istniejącej maszyny, osprzętu lub armatury zbiornika.


    · Jedna rodzina rysunków, a nie katalog

    Jeśli korzystasz z kilku uchwytów lub typów maszyn, konsolidujemy asortyment w jedną rodzinę rysunków o wspólnym skoku i długości radełkowania, aby operatorzy nie mieszali części.

    Dane techniczne

    Parametr Zakres standardowy
    Nazwa Narzędzie z radełkowaną rękojeścią typu T ze stali nierdzewnej do maszyn
    Tworzywo Stal nierdzewna 303, 304, 316 (na rysunek)
    Gwint trzpienia M4 - M16 metryczne; UNC/UNF na zamówienie
    Średnica trzpienia 3 mm - 25 mm
    Średnica uchwytu 8mm - 40mm
    Długość uchwytu 25 mm - 120 mm
    Długość całkowita 40 mm - 250 mm
    Tolerancja wymiarowa standardowo ±0,01 mm; ±0,005 mm dla wybranych funkcji
    Wzór radełkowania Proste, rombowe lub spiralne zgodnie z DIN 82
    Wykończenie powierzchni Ra 0,8 - 1,6 µm po obróbce; polerowane na zamówienie
    Obróbka powierzchni Pasywacja, polerowanie, śrutowanie, galwanizacja
    Kontrola Sprawdziany do gwintów, CMM, mikroskop narzędziowy, tester chropowatości
    System jakości ISO 9001; Kontrola SGS/TUV na życzenie


    Gdzie te uchwyty są zamontowane

    Kupujący zamawiają ten wzór do ręcznie obsługiwanych punktów dokręcania i regulacji w całym zakładzie i sprzęcie:

    1. Dźwignie blokujące osłony maszyny, drzwi i pokrywy inspekcyjne

    2.Uchwyty regulacyjne na prowadnicach, szynach i prowadnicach

    3.Zaciski dociskowe na urządzeniach spawalniczych i montażowych

    4. Korki spustowe, odpowietrzające i odpowietrzające zbiorniki, pompy i rurociągi

    5. Zamontuj uchwyty w miejscach, gdzie pękł oryginalny plastikowy uchwyt

    6.Indeksowanie i ustalanie uchwytów na płytach narzędziowych

    Jak wycina się radełko i gwint

    Cztery punkty decydują o tym, czy część będzie działać w Twoim złożeniu. W narzędziach maszynowych z radełkowaną rękojeścią typu T ze stali nierdzewnej gwint rzadko stanowi problem – problemem jest chwyt, gniazdo i średnica pręta.


    Typ wzoru:Proste radełkowanie (DIN 82 RGV) zapewnia najsilniejszy uchwyt w kierunku obrotu. Radełkowanie diamentowe zapobiega ślizganiu się, gdy operator również ciągnie. Helical znajduje się pomiędzy nimi, często tam, gdzie pasek musi indeksować się względem zapadki.


    Pswędzenie i głębokość:Zwykle pracujemy ze skokiem od 0,5 mm do 1,0 mm. Grubsza podziałka chwyta mocniej, ale wymaga większego nacisku formującego, co ma znaczenie w przypadku cienkich prętów. W przypadku 304 materiał szybko twardnieje, dlatego kontrolujemy liczbę przejść i chłodziwo.


    Średnica po radełkowaniu:Materiał jest raczej przemieszczany niż usuwany, w związku z czym średnica zewnętrzna rośnie. Przed zwinięciem dopasowujemy półfabrykat tak, aby gotowy herb wylądował na figurze rysunku, i sprawdzamy średnicę grzbietu.


    Ramiona i siedzenie:Dolna część baru to miejsce do siedzenia. Trzymanie go prostopadle do osi gwintu w odległości 0,05 mm zapobiega kołysaniu się rączki podczas jej dokręcania.


    Długość chwytu:Dwu do trzech razy większa średnica pręta pozwala na dokręcanie ręczne. Dłuższa kierownica obraca się z mniejszym wysiłkiem, ale ugina się pod obciążeniem, dlatego powiedz nam docelowy moment obrotowy, a my sprawdzimy przekrój.

    Gatunki stali i opcje powierzchni

    Ocena wynika z obowiązku, a nie z cennika. Zatrzymujemy najczęściej używane gatunki jako pręty, więc pierwsza próbka nie czeka na dostawę do walcowni.

    Stopień Dlaczego został wybrany Typowy obowiązek
    303 (1,4305) obróbka swobodna; siarka wspomaga łamanie wiórów i tworzenie radełkowań Uchwyty o dużej objętości, małe zaciski, uchwyty indeksujące
    304 (1,4301) Ogólna odporność na korozję; łatwe do czyszczenia Ramy maszyn, sprzęt mający kontakt z żywnością, wyposażenie laboratoryjne
    316 / 316L (1.4404) Molibden jest odporny na chlorki i zmywane chemikalia Sprzęt morski, zakłady chemiczne, mleczarnia i farmaceutyka
    Stal stopowa 4140 Wzmocniona wytrzymałość w miejscu, w którym trzon przenosi obciążenie Ciężkie zaciski i uchwyty zaciskowe (platerowane)


    Wewnątrz sklepu, który je produkuje

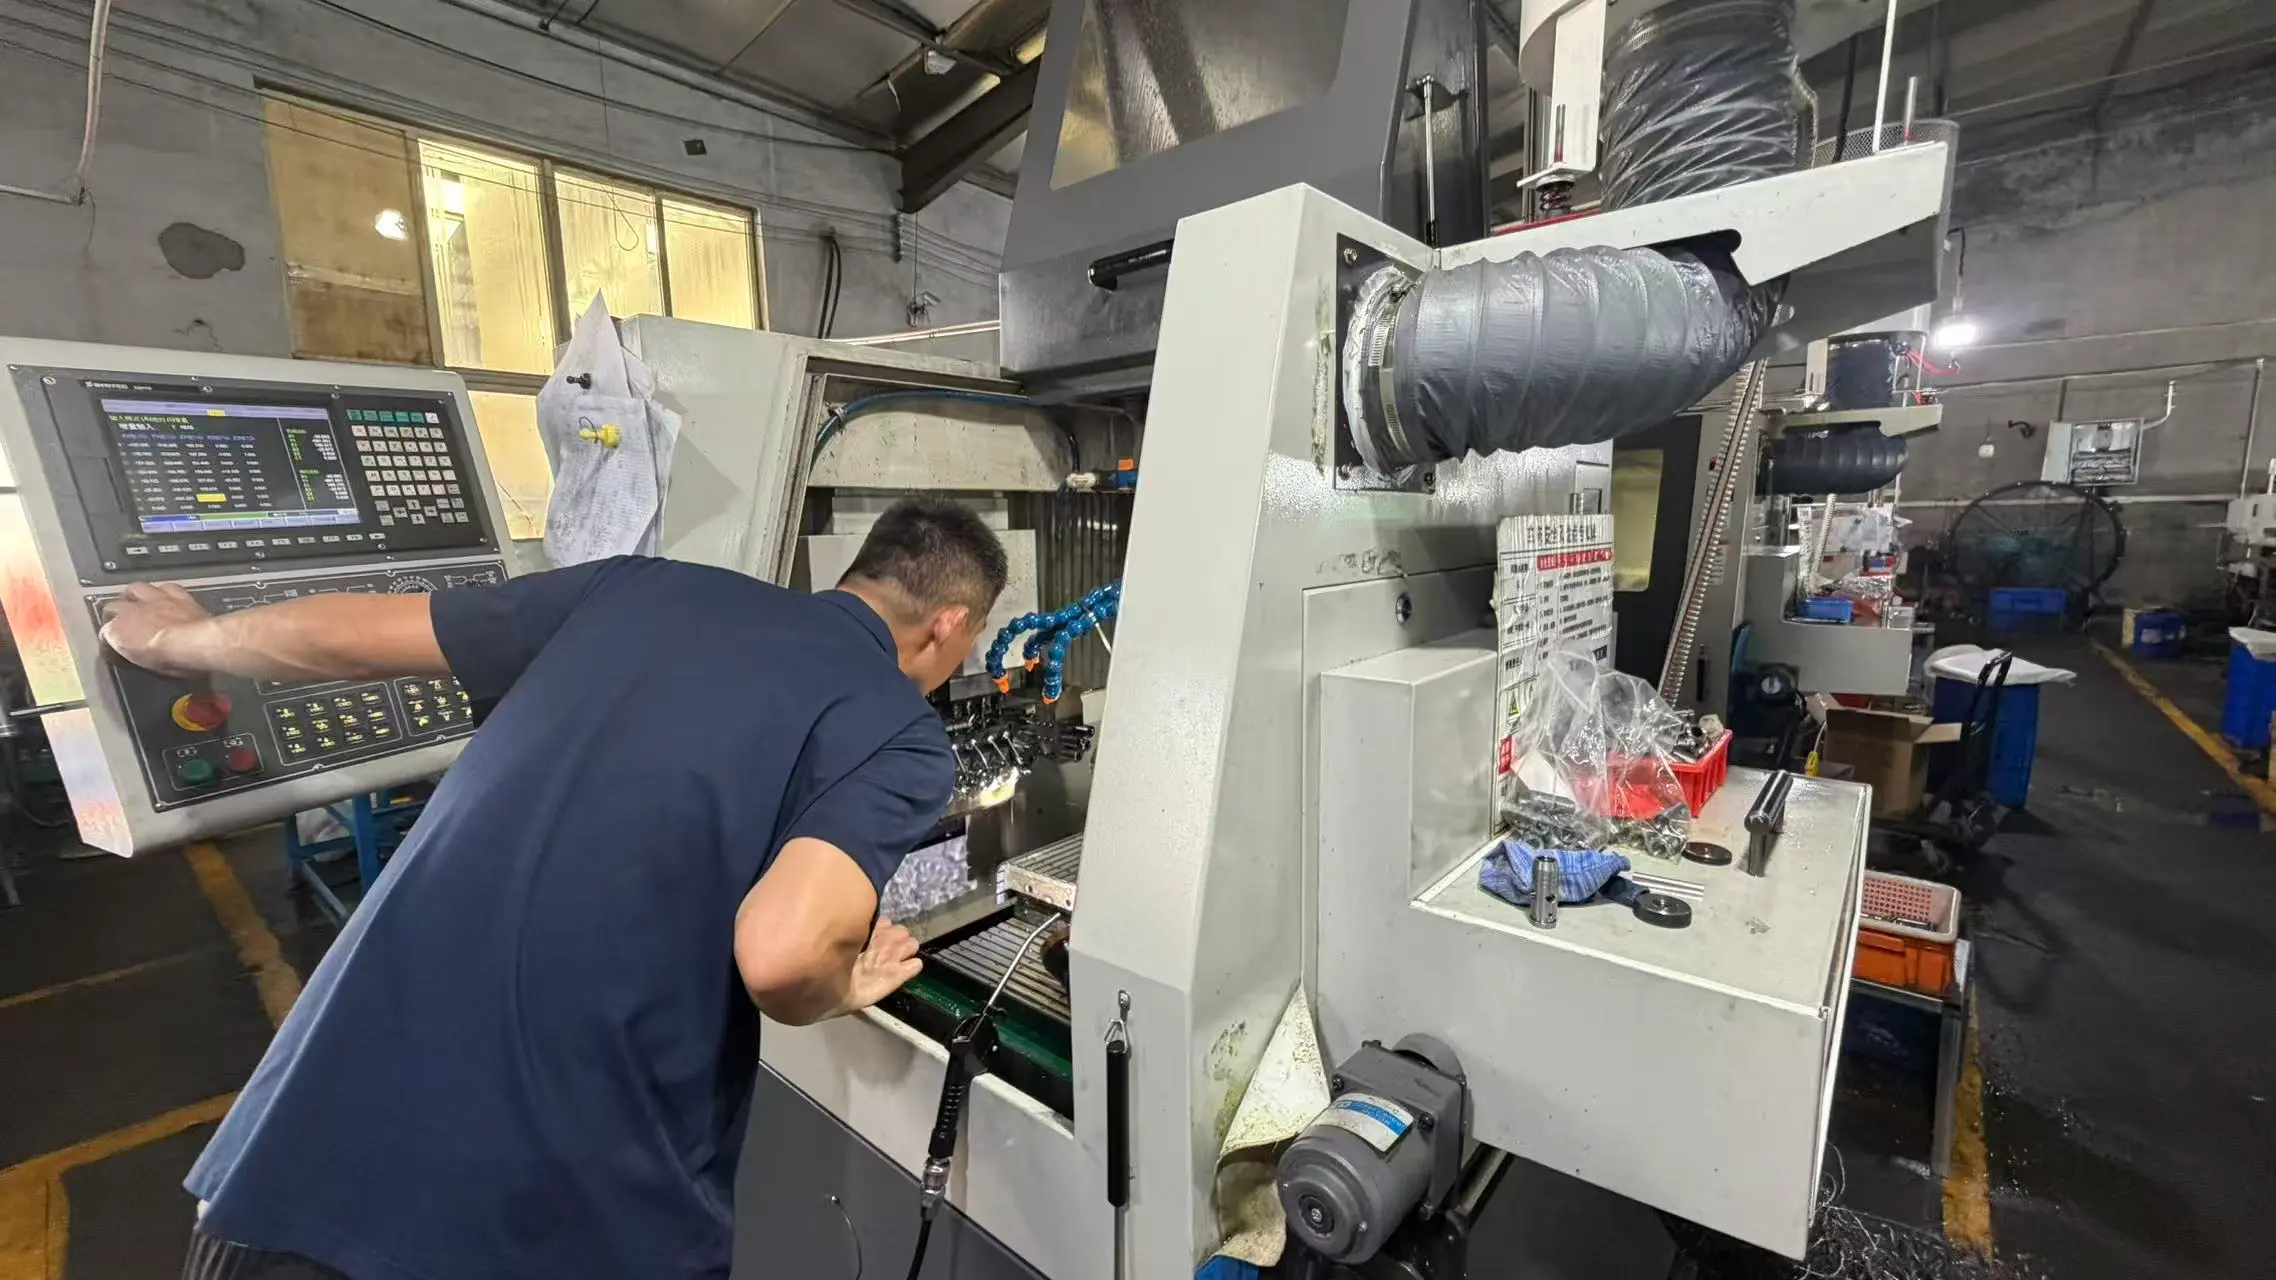
    Wszystko na rysunku narzędzia z radełkowaną rękojeścią T ze stali nierdzewnej do maszyn dzieje się w jednej fabryce w dzielnicy Jimo w Qingdao. Żadna operacja nie jest kupowana, więc nie ma różnicy w jakości pomiędzy dostawcami.

    Sprzęt:10 tokarek dwuwrzecionowych, 20 wysokoobrotowych tokarek precyzyjnych CNC, 5 centrów obróbczych i 30 automatów tokarskich.


    Ślad stopy:Standardowy warsztat o powierzchni 5000 m² z własnymi liniami do pasywacji, polerowania i galwanizacji, zarządzany w systemie ERP.


    Kolejność przetwarzania:Cięcie pręta - toczenie i radełkowanie w jednym zamocowaniu - gwintowanie - gratowanie - pasywacja - kontrola - pakowanie.


    System jakości:ISO 9001, z inspekcją strony trzeciej SGS lub TUV organizowaną na życzenie.


    Pojemność i zapasy:Roczna produkcja przekracza 100 milionów precyzyjnych części metalowych, a zaplanowane zapasy są przeznaczone dla stałych nabywców.

    Użytkowanie, pielęgnacja i wymiana w terenie

    Okucie obsługiwane ręcznie zarabia na tym, jak zachowuje się po roku pracy, a nie na rysunku.

    · Wzór walcowany nie ściera się tak gładko, jak wzór cięty. Jeśli uchwyt opadnie, grzebień został spłaszczony młotkiem lub kluczem do rur, a nie normalnym użytkowaniem

    · Przed montażem wytrzeć gwint i powierzchnię uszczelniającą; piasek uwięziony pod siedzeniem powoduje, że rączka znów się poluzowuje

    · Na sprzęcie do mycia należy ponownie sprawdzić szczelność po pierwszym tygodniu, a następnie po każdym przeglądzie, ponieważ gwinty ze stali nierdzewnej osiadają inaczej niż ze stali platerowanej

    · Trzymaj na półce po jednym zapasowym na każde urządzenie. Gwint zastępczy bez zmiany projektu, jeśli pochodzi z tej samej rodziny rysunków

    Podaj nam roboczy moment obrotowy ręki, a my potwierdzimy długość pręta, która nie ugnie się pod nim

    Pomiar tego, co ma znaczenie na uchwycie

    Trzy pomiary decydują, czy chwyt dobrze leży w dłoni i utrzymuje moment obrotowy podczas pracy, a wszystkie trzy są rekordowe.

    · Średnica grzbietu po radełkowaniu, ponieważ wałek zwiększa średnicę zewnętrzną i ostateczny rozmiar jest taki, jak wskazuje rysunek

    · Średnicę podziałową gwintu i kształt boku zweryfikowano za pomocą sprawdzianów przejścia/nieprzejścia, a nie na podstawie wyczucia

    · Bicie pomiędzy trzonkiem a powierzchnią gniazda, sprawdzone na maszynie współrzędnościowej i utrzymywane na poziomie 0,02 mm

    · Podziałka radełkowania i szerokość grzbietu mierzone za pomocą mikroskopu narzędziowego na próbkowanych częściach

    · Wykończenie powierzchni gwintu, ponieważ klucz dynamometryczny wskazuje tarcie na gwincie

    Przypadek klienta: Narzędziownia w Stanach Zjednoczonych

    Narzędziownia ze Stanów Zjednoczonych przyszła do nas z problemem, a nie z rysunkiem. Ich uchwyty do spawania zostały zakupione od trzech dostawców i nie pasowały do ​​siebie, więc operatorzy ciągle sięgali po niewłaściwy. Skonsolidowaliśmy asortyment w jedną rodzinę rysunków, ujednoliciliśmy podziałkę i długość radełkowania oraz oznaczyliśmy laserowo każdy uchwyt numerem mocowania. Pierwsza dostawa obejmowała 14 numerów części. Ich kierownik ds. zakupów napisał: „Uchwyty są identyczne z próbkami, a oznaczenia położyły kres pomyłkom na podłodze. Ponowne zamówienie to teraz pojedynczy e-mail z informacją o ilościach.'

    Często zadawane pytania

    P1: Jaki wzór powinniśmy określić na narzędziu z radełkowaną rękojeścią T ze stali nierdzewnej do maszyn?

    Odp.: Radełkowanie proste w przypadku części obracanej ręcznie, radełkowanie diamentowe, w przypadku którego operator również ciągnie. Wyślij moment obrotowy, a my w ofercie zarekomendujemy podziałkę i średnicę pręta.


    P2: Czy gwint i uchwyt mogą być obrabiane koncentrycznie?

    O: Tak. Obrócenie obu elementów w jednym ustawieniu powoduje, że powierzchnia gniazda jest prostopadła do osi gwintu z dokładnością do 0,05 mm, a bicie chwytu wynosi 0,02 mm, co zostało sprawdzone na maszynie współrzędnościowej.


    P3: Czy dostarczacie pasujące nakrętki, podkładki lub sworznie sprężyste?

    O: Tak. Ponieważ okucia współpracujące to te same tokarki, uchwyt możemy zaproponować w zestawie z nakrętką, podkładką i sworzniem ustalającym dopasowanymi do tej samej klasy gwintu.


    P4: Jakie jest minimalne zamówienie i czas realizacji?

    Odp.: MOQ zależy od rozmiaru pręta i tego, czy potrzebne jest oprzyrządowanie; oba są potwierdzone cytatem. Pobieranie próbek trwa od 3 do 5 dni, a wysyłka partii produkcyjnych w ciągu 7 do 15 dni roboczych.


    P5: Czy możesz oznaczyć każdą część naszym numerem?

    O: Tak. W projektach OEM dostępne jest znakowanie laserowe na końcu pręta lub powierzchni gniazdowej, które umożliwia łatwe śledzenie partii. Ceny hurtowe narzędzi z radełkowaną rękojeścią T ze stali nierdzewnej do maszyn zależą od rozmiaru pręta i wymagań dotyczących znakowania.

    Wyślij zapytanie
    Informacje kontaktowe
    W przypadku zapytań dotyczących precyzyjnych części toczonych, elementów do precyzyjnej obróbki, elementów obrabianych CNC lub cenników, zostaw nam swój e-mail, a my skontaktujemy się z Tobą w ciągu 24 godzin.
    Ocena:
    5.0
    X
    Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności
    OdrzucićPrzyjąć