Produkty
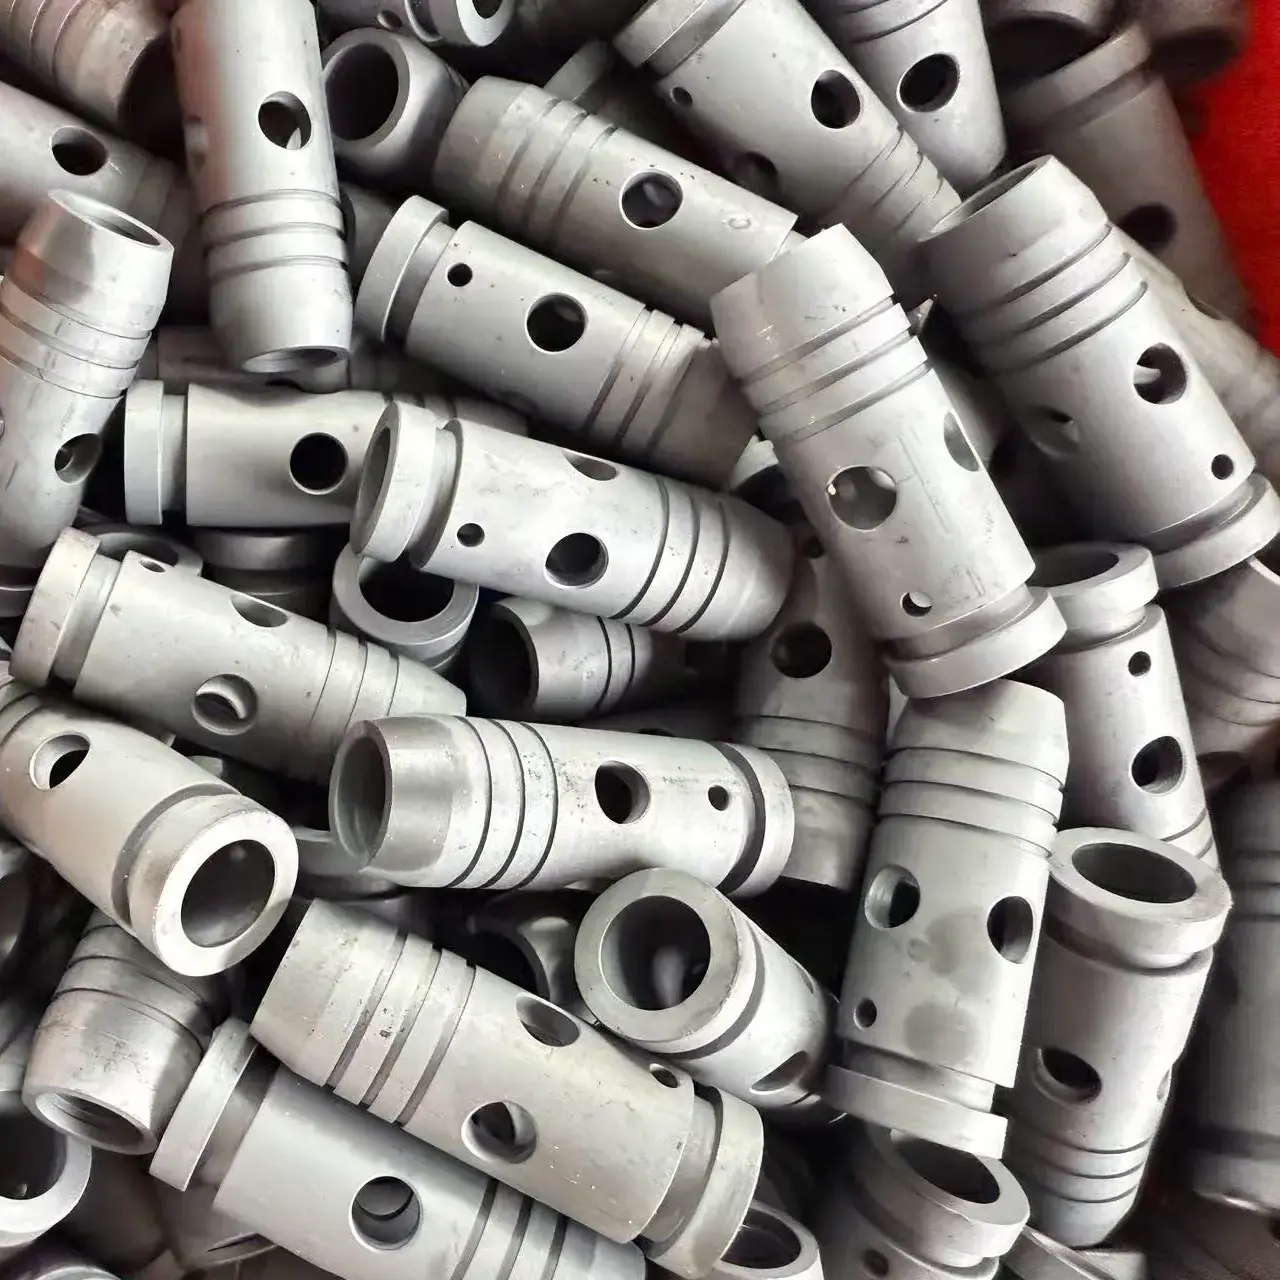
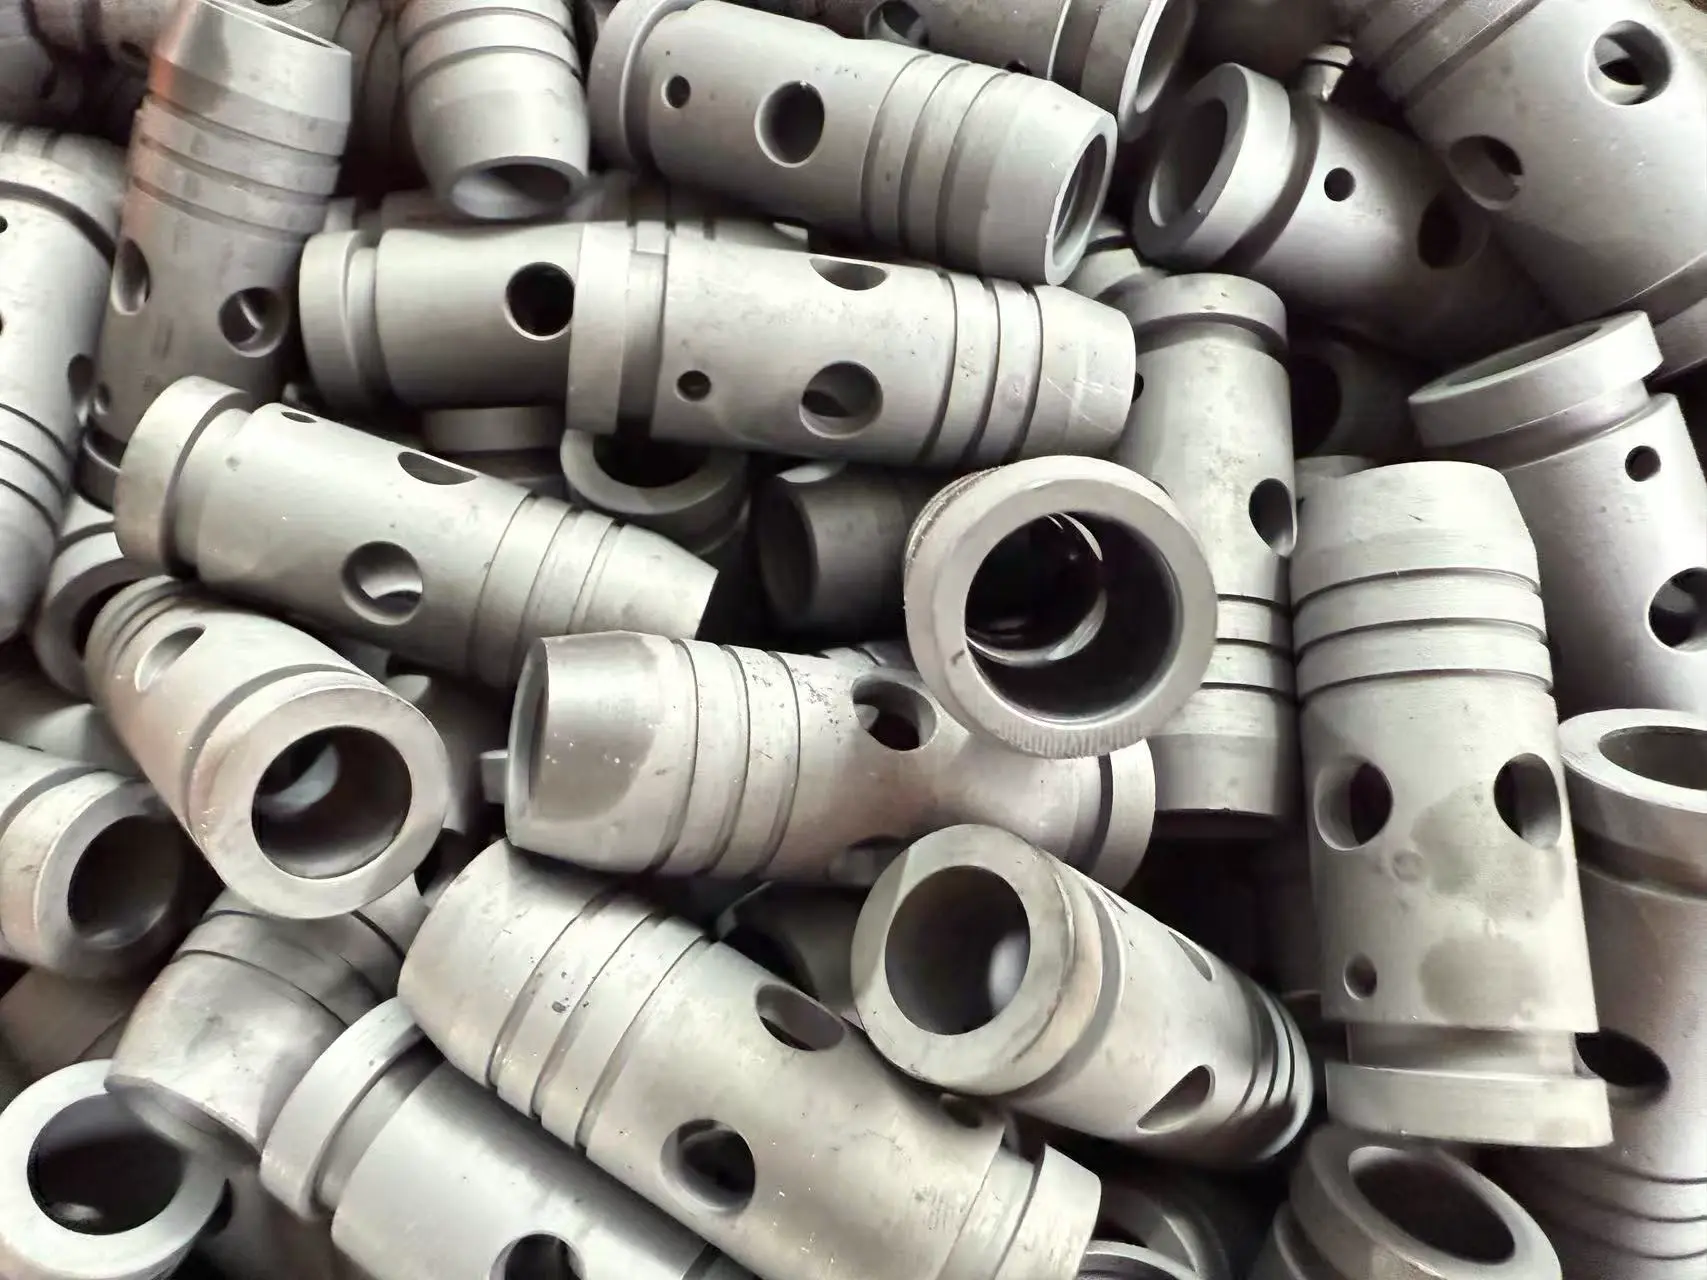
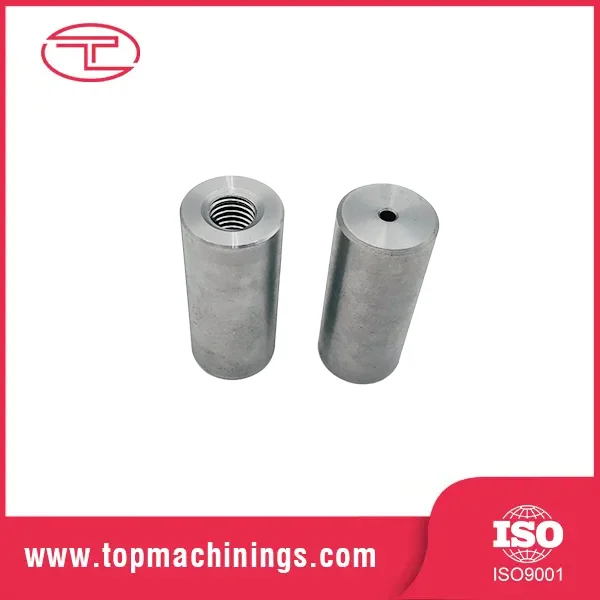
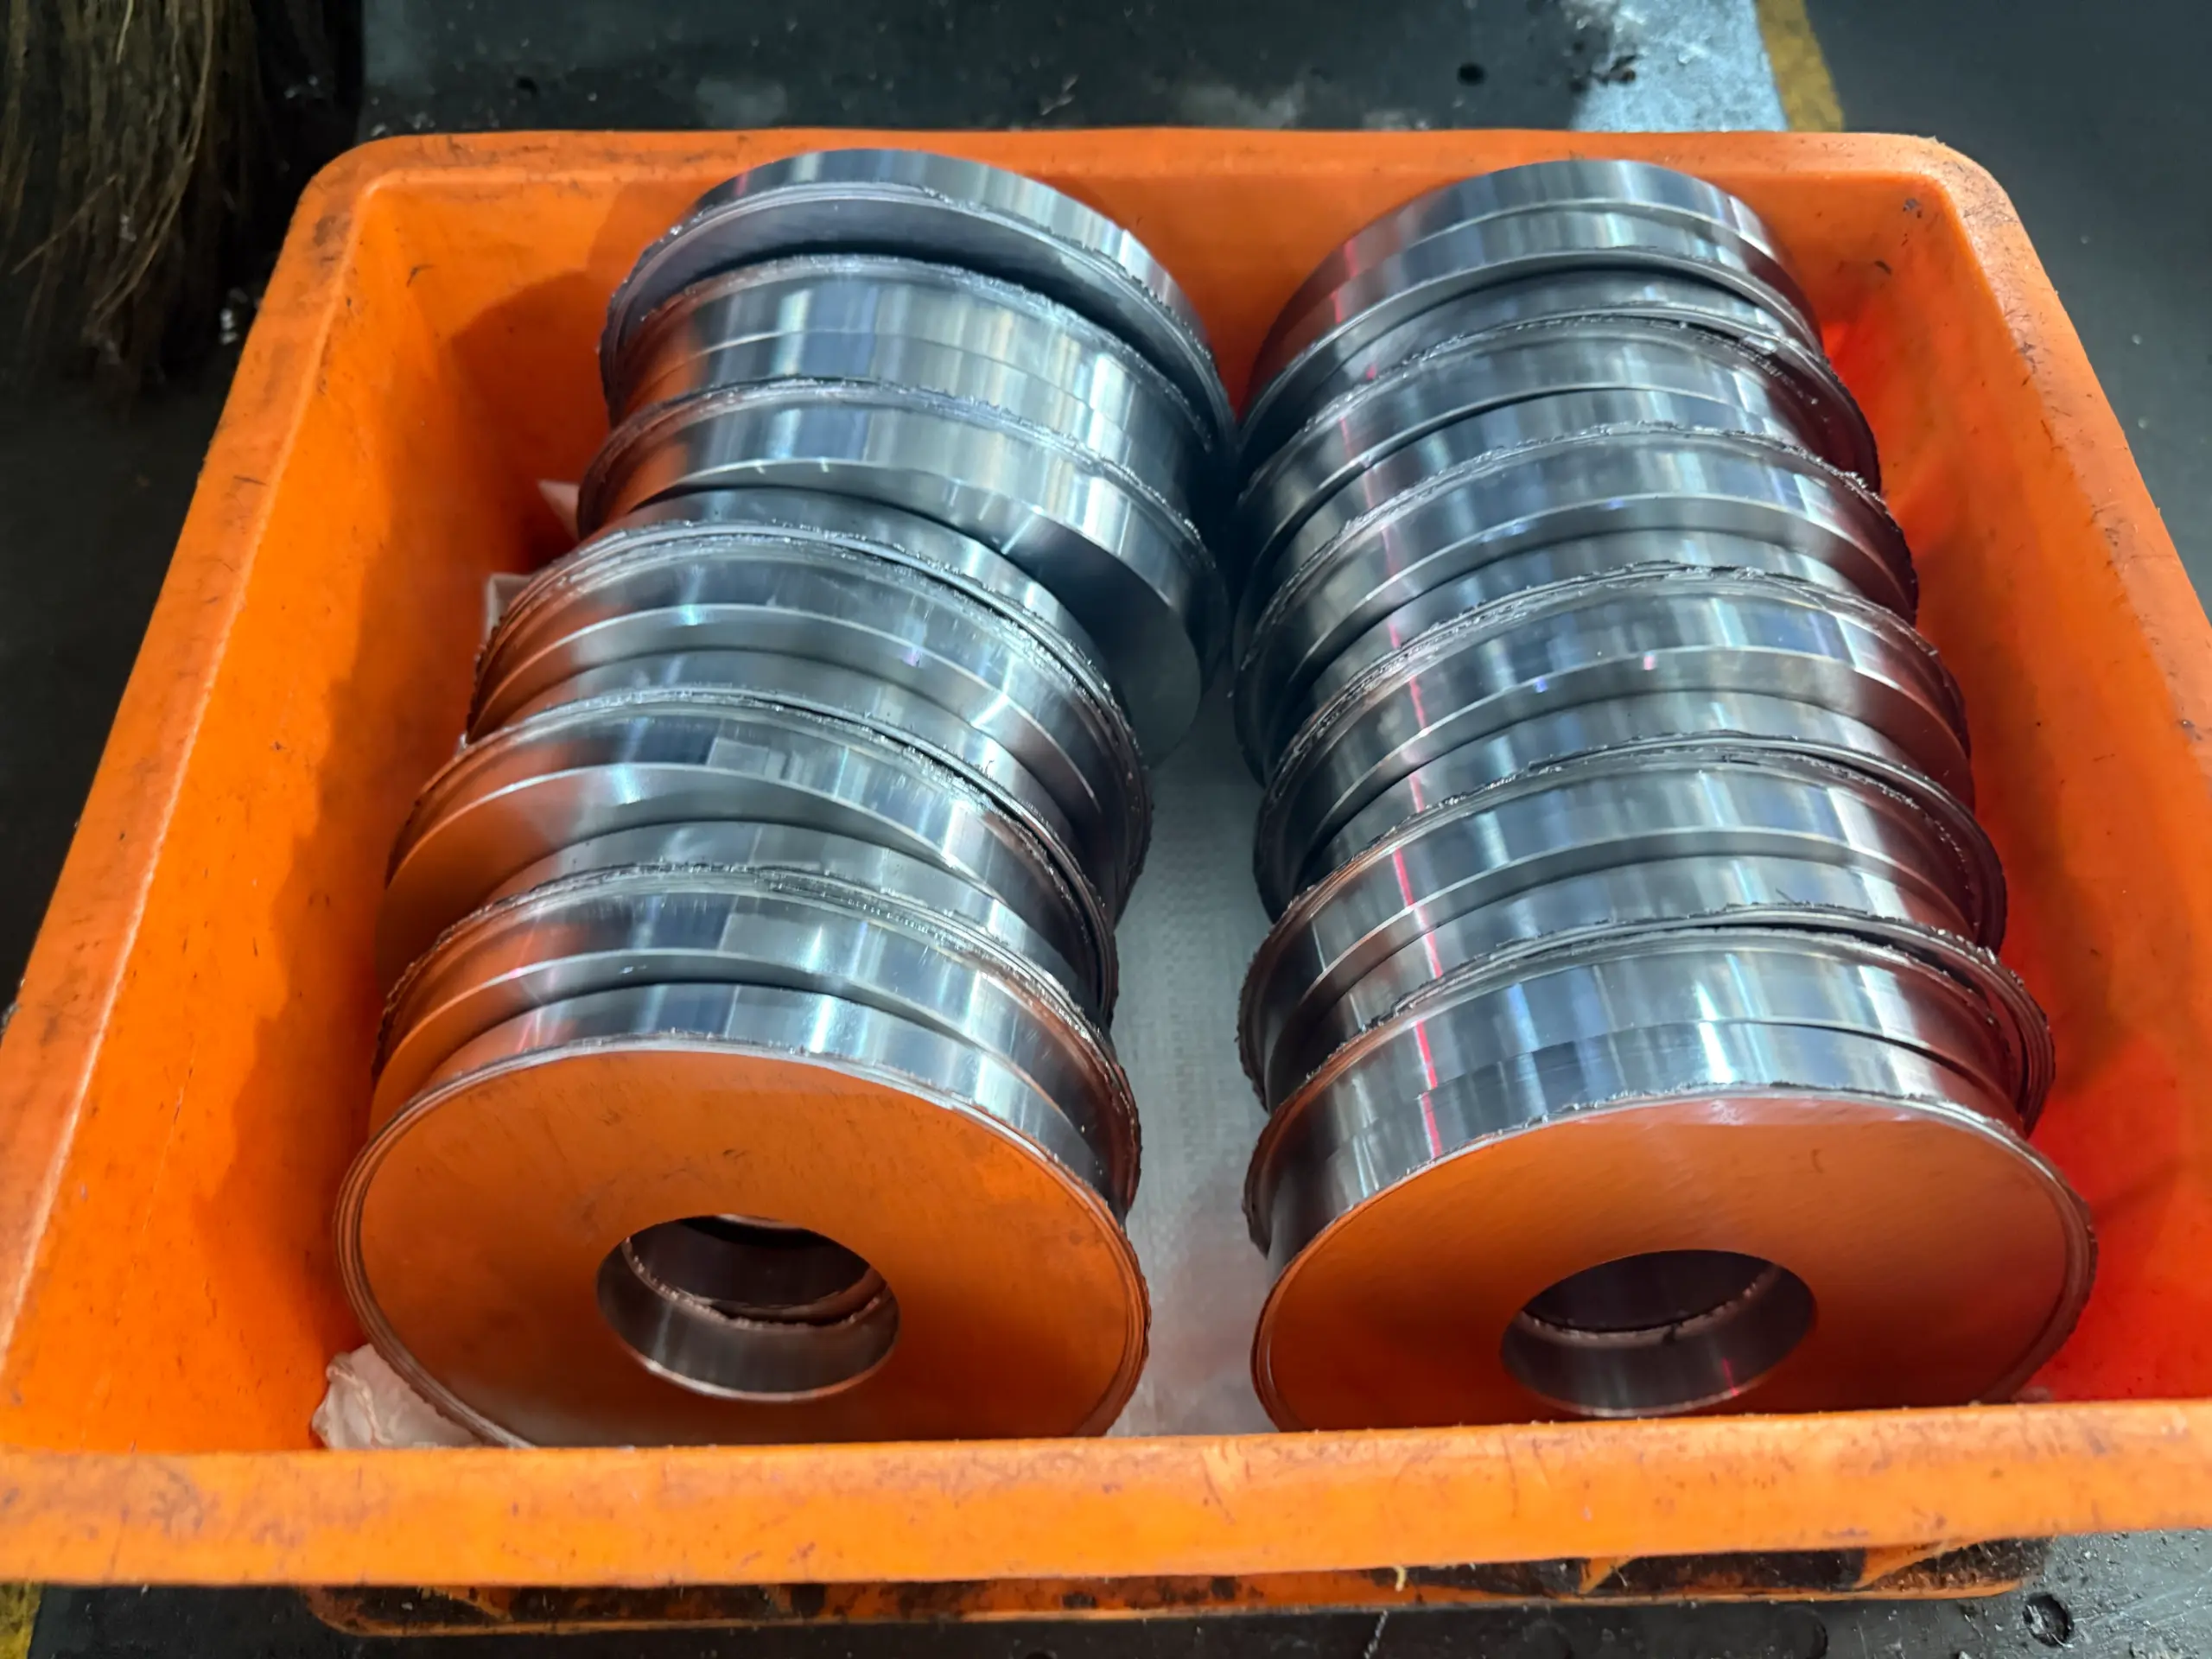
Precyzyjny element pustego cylindra tokarskiego
  • Precyzyjny element pustego cylindra tokarskiegoPrecyzyjny element pustego cylindra tokarskiego

Precyzyjny element pustego cylindra tokarskiego

Tuoyuan Metal obrabia precyzyjnie toczony element pustego cylindra w Chinach na szybkich tokarkach CNC, wykonując otwory wytaczarskie od 5 mm do 80 mm do ± 0,01 mm przy grubości ścianki utrzymywanej w granicach 0,05 mm. W miękkich szczękach zaplanowano cienkie ścianki, aby część nie odskoczyła po zwolnieniu uchwytu. Wyślij rysunek, a przed wyceną potwierdzimy możliwą grubość ścianki, współczynnik otworów i proces.
    Ocena: 5.0
    (Liczba ocen: 1)

    Tuoyuan Metal toczy precyzyjnie komponenty z pustymi cylindrami na tokarkach dwuwrzecionowych i centrach obróbczych pod jednym dachem w dzielnicy Jimo w Qingdao. Wytaczanie, toczenie i operacje dodatkowe pozostają na jednym arkuszu technologicznym, więc otwór i średnica zewnętrzna są mierzone w oparciu o tę samą linię bazową. Wyślij rysunek, a oferta cenowa wróci z planem procesu, raportem pierwszego artykułu i ceną za przewidywane ilości. Do każdej przesyłki dołączane są certyfikaty materiałowe i opakowanie OEM.

    Cechy produktu

    Te puste w środku cylindryczne części są stosowane w zespołach, w których wymagana jest dokładność otworu, grubość ścianki i wyrównanie powierzchni wewnętrznej i zewnętrznej.

    1. Dokładna kontrola otworu

    Średnica otworu jest standardowo kontrolowana w zakresie ±0,01 mm, a dla wybranych funkcji dostępna jest ±0,005 mm. Pomiary przeprowadzane są na głębokości otworu, a nie tylko w obszarze wejściowym, co pomaga zidentyfikować zmiany wymiarowe wzdłuż powierzchni wewnętrznej.

    2. Stabilna obróbka cienkich ścian

    Części cienkościenne są obrabiane przy użyciu odpowiednich metod mocowania, aby zmniejszyć odkształcenie po zwolnieniu z uchwytu. W razie potrzeby w procesie tym wykorzystuje się zwiercone szczęki, co pozwala na rozłożenie siły zaciskania na obwodzie.

    3. Stała grubość ścianki

    Odchylenie ścianki jest kontrolowane w zakresie 0,05 mm i sprawdzane w wielu miejscach na obwodzie. Ta metoda kontroli pomaga zidentyfikować otwory niecentryczne przed wysyłką.


    Dane techniczne

    Nazwa Precyzyjne toczenie elementu pustego cylindra
    Tworzywo Stal nierdzewna 304 / 316 / 316L, stal węglowa 1045, aluminium 6061 / 7075, mosiądz, brąz
    Średnica zewnętrzna 8mm - 200mm
    Średnica otworu 5mm - 180mm
    Grubość ścianki 1,0 mm - 30 mm; cieńszy w recenzji
    Długość 5mm - 500mm
    Tolerancja otworu standardowo ±0,01 mm; ±0,005 mm dla wybranych funkcji
    Okrągłość Norma 0,01 mm
    Odmiana ściany w promieniu 0,05 mm
    Koncentryczność 0,02 mm między otworem a średnicą zewnętrzną
    Wykończenie powierzchni Ra 0,4 - 1,6 µm na otworach po obróbce
    Wykończenie otworu Pasywacja, honowanie, chromowanie twarde, anodowanie, galwanizacja


    Aplikacje

    Pusta struktura pozwala na zastosowanie tych obrobionych części tam, gdzie wymagane są wewnętrzne przejścia, dokładne powierzchnie pasowania i stabilne wymiary. Precyzyjny element cylindra drążonego do toczenia jest powszechnie stosowany w zespołach mechanicznych, które zależą od wyrównania otworu i kontrolowanej grubości ścianki.

    ● Tuleje cylindrów hydraulicznych i pneumatycznych, tuleje i korpusy dławików

    ● Obudowy łożysk i półfabrykaty tulei, w których ważne jest osiowanie wałów

    ● Rury prowadzące i tuleje stosowane w automatyce i sprzęcie pakującym

    ● Obudowy czujników i przyrządów z precyzyjnymi powierzchniami wewnętrznymi

    ● Korpusy filtrów i separatorów do zastosowań o średnim przepływie

    ● Nosić tuleje i przekładki instalowane wewnątrz konstrukcji mechanicznych

    Proces obróbki

    Sekwencja produkcyjna elementu cylindra drążonego do toczenia precyzyjnego koncentruje się na utrzymaniu dokładności otworu przy jednoczesnej kontroli odkształceń podczas obróbki.

    1. Zgrubne toczenie i przygotowanie

    Surowiec jest przygotowywany, a obróbka zgrubna usuwa nadmiar materiału, pozostawiając naddatek na operacje wykańczające.

    2. Wykończenie otworu

    Wytaczanie wewnętrzne jest wykonywane zgodnie z wymaganą średnicą, głębokością i tolerancją. W przypadku głębszych otworów parametry obróbki dobierane są w oparciu o stosunek długości do średnicy.

    3. Wykończenie średnicy zewnętrznej

    Średnica zewnętrzna jest wykańczana po obróbce wewnętrznej, aby zachować związek między otworem a powierzchnią zewnętrzną.

    4. Kontrola przed wysyłką

    Dane wymiarowe, certyfikaty materiałowe i dane z kontroli mogą być przygotowane zgodnie z wymaganiami projektu.


    Wybór materiału

    Wybór materiału zależy od środowiska pracy, wymagań korozyjnych, warunków obróbki i wymagań montażu końcowego.


    Tworzywo Uwaga dotycząca obróbki Wspólna aplikacja
    Stal nierdzewna 304 Szybko twardnieje; lekkie przejścia i obfite chłodziwo Tuleje cylindrowe, tuleje pompy
    Stal nierdzewna 316L Przyjazny dla spawania, z dodatkiem molibdenu do zastosowań chlorkowych Obudowy do sprzętu chemicznego i spożywczego
    Stal węglowa 1045 Hartowane po obróbce, gdzie zużycie ma znaczenie Korpusy i cylindry dławików hydraulicznych
    Aluminium 6061 Szybki w obróbce, lekki, anodowany Rury prowadzące i elementy dystansowe automatyki
    Brąz / mosiądz Powierzchnia nośna o naturalnej smarności Zaślepki tulei i tuleje noszone


    Kontrola jakości

    Kontrola koncentruje się na dokładności otworu, okrągłości, koncentryczności i grubości ścianki. Każdy pomiar jest powiązany z wymaganiami dotyczącymi obróbki, aby zapewnić, że gotowe części spełniają specyfikacje rysunku.

    1. Pomiar otworu

    Mikrometry wewnętrzne, mierniki powietrza i komparatory otworów służą do sprawdzania wymiarów otworów na różnych głębokościach, zamiast mierzyć tylko powierzchnię otworu.

    2. Weryfikacja geometrii

    Okrągłość, prostoliniowość i dokładność położenia są sprawdzane w oparciu o dane pomiarowe pierwszego artykułu. Koncentryczność otworu i średnicy zewnętrznej można kontrolować w zakresie 0,02 mm.

    3. Kontrola grubości ścianki

    Grubość ścianki mierzy się w wielu punktach na obwodzie, aby wykryć nierównomierne rozłożenie materiału.

    4. Dokumentacja produkcyjna

    Certyfikaty materiałowe i informacje pomiarowe są rejestrowane zgodnie z numerem zlecenia w celu śledzenia produkcji.


    Dlaczego warto wybrać nas

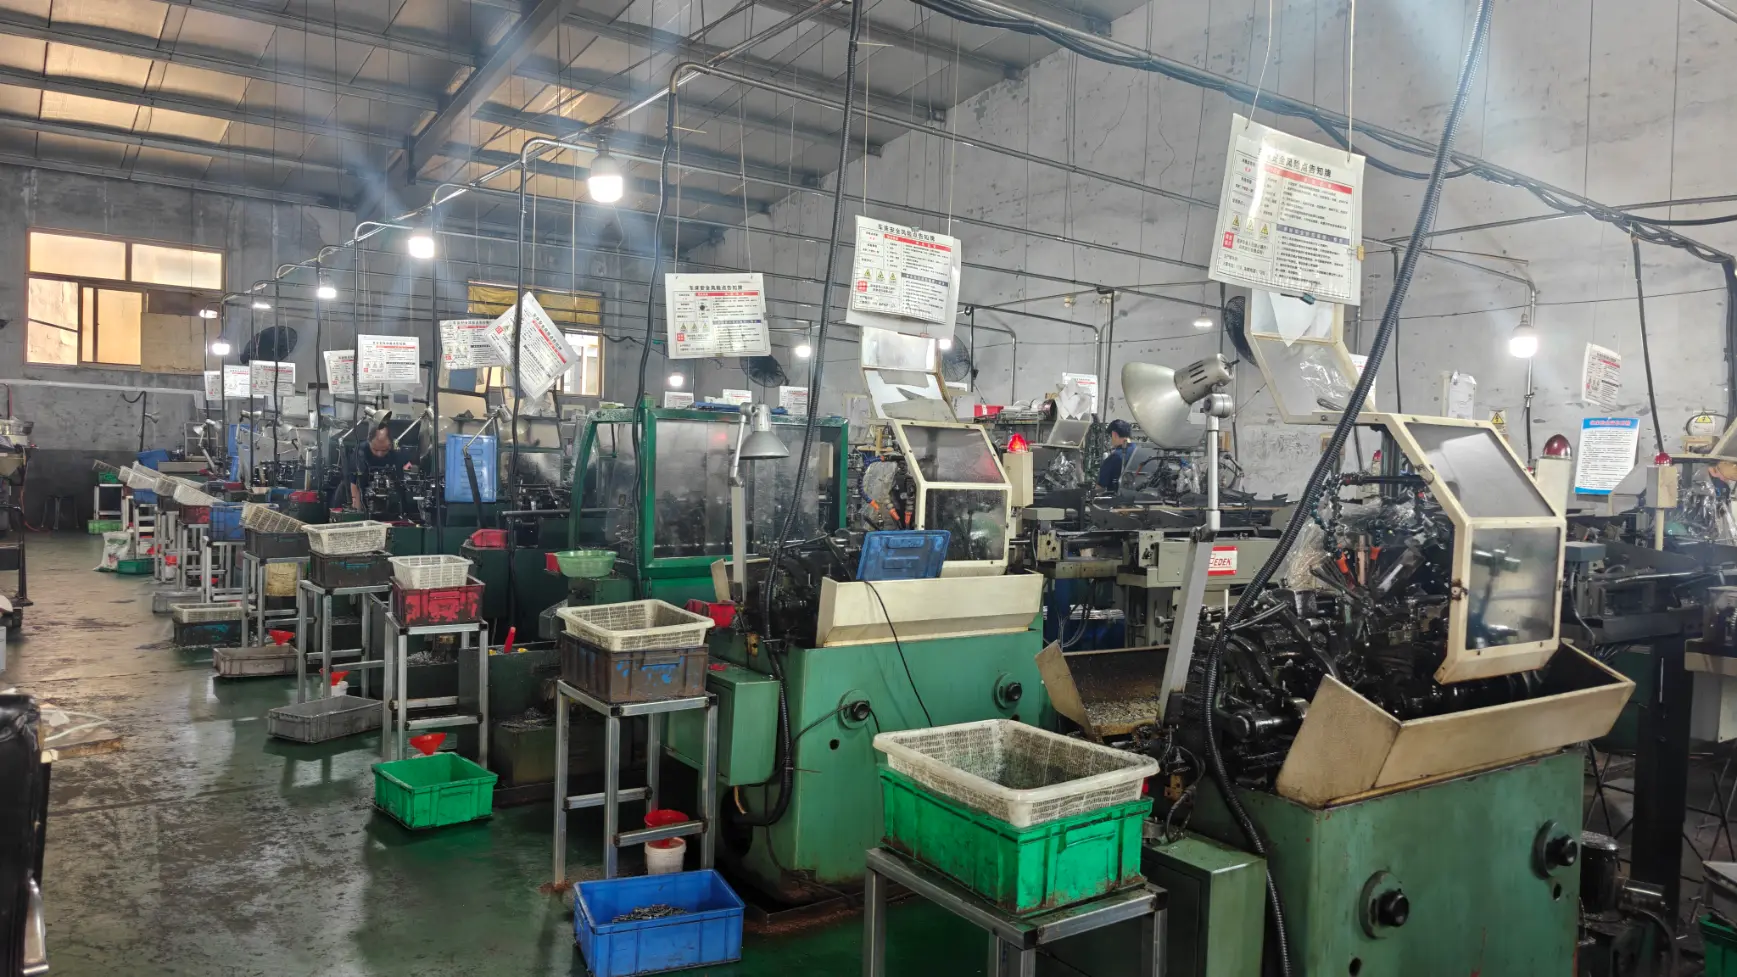
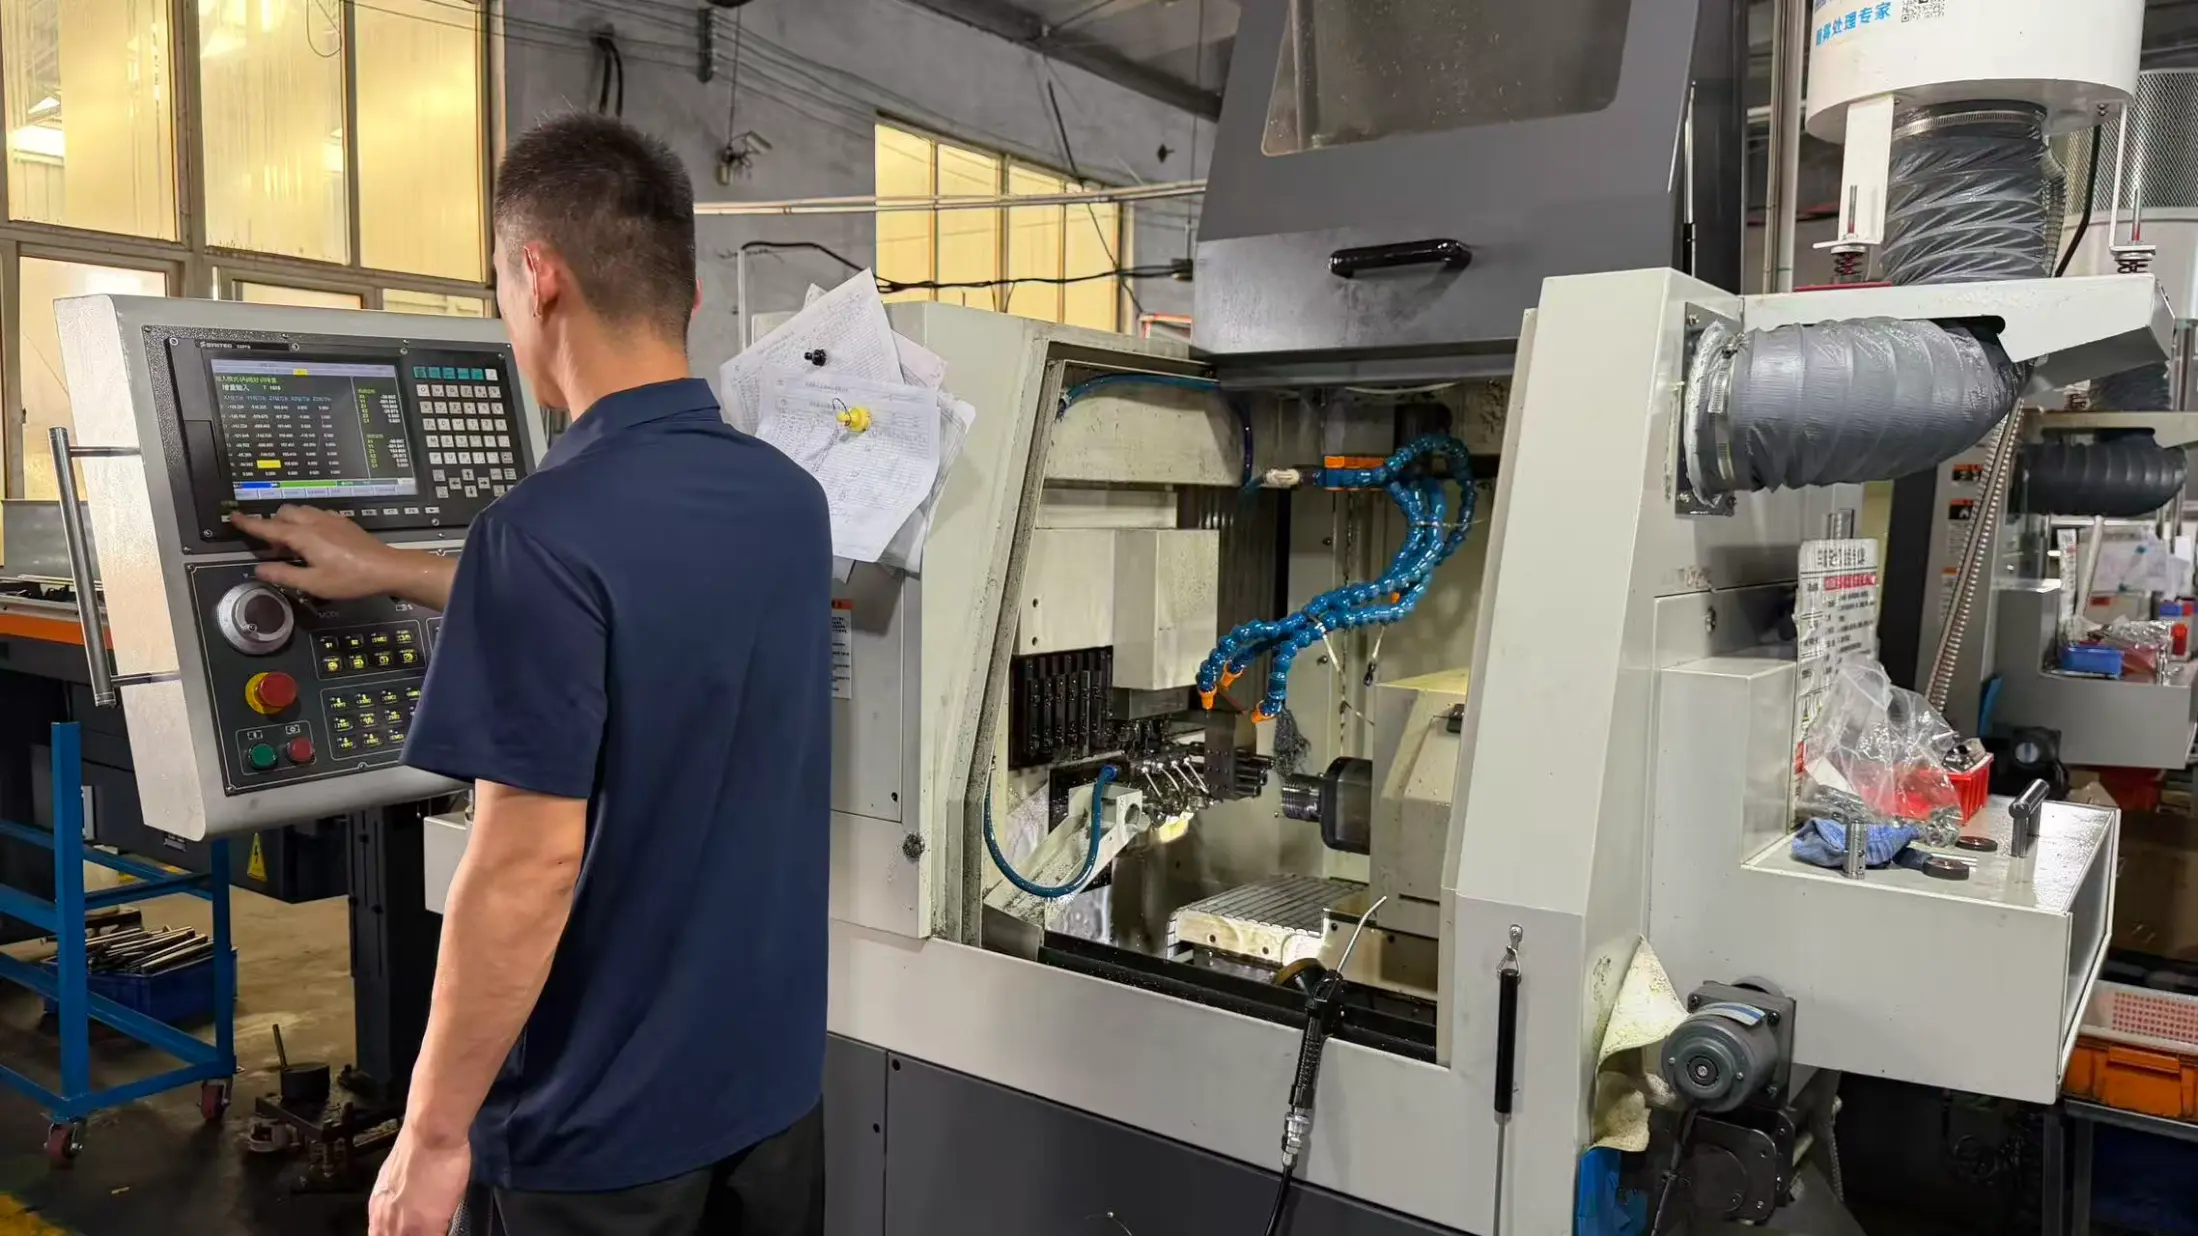
    Tuoyuan Metal przetwarza precyzyjny element toczenia pustego cylindra poprzez operacje toczenia i obróbki CNC w swoim warsztacie w dzielnicy Jimo w Qingdao. Toczenie, wytaczanie i operacje dodatkowe są zarządzane w ramach tego samego systemu produkcyjnego, aby zmniejszyć różnice w procesach pomiędzy etapami obróbki.

    Sprzęt

    W warsztacie znajduje się 20 wysokoobrotowych tokarek precyzyjnych CNC, 5 centrów obróbczych, 10 tokarek dwuwrzecionowych i 30 automatów tokarskich.

    Obszar produkcyjny

    Obiekt o powierzchni 5000 m² posiada własną zdolność do obróbki powierzchni i harmonogram produkcji kontrolowany przez ERP.

    Systemu Jakości

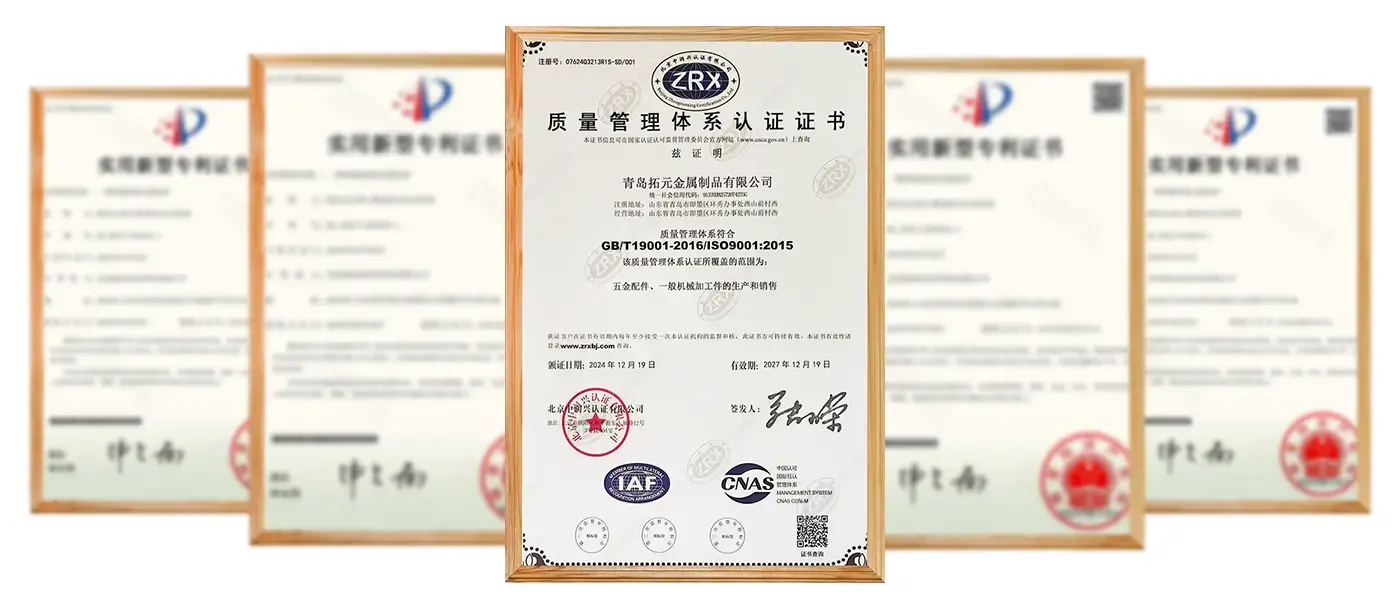
    Produkcja odbywa się zgodnie z wymogami zarządzania jakością ISO 9001, a w razie potrzeby dostępna jest kontrola strony trzeciej SGS lub TUV.

    Zdolność produkcyjna

    Roczna produkcja przekracza 100 milionów precyzyjnych części metalowych, wspierając zarówno produkcję próbną, jak i regularne programy produkcyjne.


    Często zadawane pytania

    P1: Jak cienką ściankę można obrabiać na precyzyjnie toczonym elemencie pustego cylindra?

    Odp.: Obrabiamy ściany do około 1,0 mm, a po przeglądzie cieńsze, jeśli część jest wystarczająco krótka, aby zachować sztywność. Prześlij rysunek, a my potwierdzimy wykonalność ściany wraz z planem procesu.


    P2: Czy możesz utrzymać otwór koncentryczny względem średnicy zewnętrznej?

    O: Tak. Wytaczanie i toczenie w jednym ustawieniu utrzymuje koncentryczność w granicach 0,02 mm i jest ciaśniejsze tam, gdzie wymaga tego zespół.


    P3: Czy gładzisz lub szlifujesz otwory, a także je toczysz?

    Odp.: Toczymy i wiercimy na miejscu oraz organizujemy honowanie lub twarde chromowanie w przypadku otworów, które wymagają lustrzanego wykończenia lub odporności na zużycie. Oba są cytowane wraz z częścią, a nie dodawane później.


    P4: Jakie informacje musisz zacytować?

    Odp.: Rysunek 2D lub 3D przedstawiający materiał, tolerancję otworu i stosunek głębokości otworu. Jeśli masz tylko próbkę, wyślij ją, a my ją zmierzymy i prześlemy rysunek do zatwierdzenia przed wyceną precyzyjnego tokarskiego elementu pustego cylindra.


    P5: Czy dostępne są procesy wykańczania powierzchni?

    O: Tak. Procesy pasywacji, honowania, chromowania twardego, anodowania i galwanizacji mogą być zorganizowane zgodnie z wymaganiami.


    P6: W jaki sposób sprawdzane są gotowe części?

    Odp.: Części są sprawdzane poprzez pomiar wymiarów, kontrolę otworów, weryfikację okrągłości i dokumentację produkcyjną.


    Wyślij zapytanie
    Informacje kontaktowe
    W przypadku zapytań dotyczących precyzyjnych części toczonych, elementów do precyzyjnej obróbki, elementów obrabianych CNC lub cenników, zostaw nam swój e-mail, a my skontaktujemy się z Tobą w ciągu 24 godzin.
    Ocena:
    5.0
    X
    Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności
    OdrzucićPrzyjąć