Aktualności

W jaki sposób metal Tuoyuan usuwa olej po obróbce i pozostałości z części CNC?

Wielu zagranicznych nabywców nie docenia wpływu resztek płynu obróbkowego i drobnych wiórów metalowych na precyzyjnie toczony sprzęt. Pozostałości oleju uwięzione wewnątrz gwintowanych mosiężnych przekładek, nakrętek sześciokątnych i części cylindrycznych mogą zniszczyć przyczepność powłoki, powodować naloty i powodować problemy z montażem produktów końcowych.

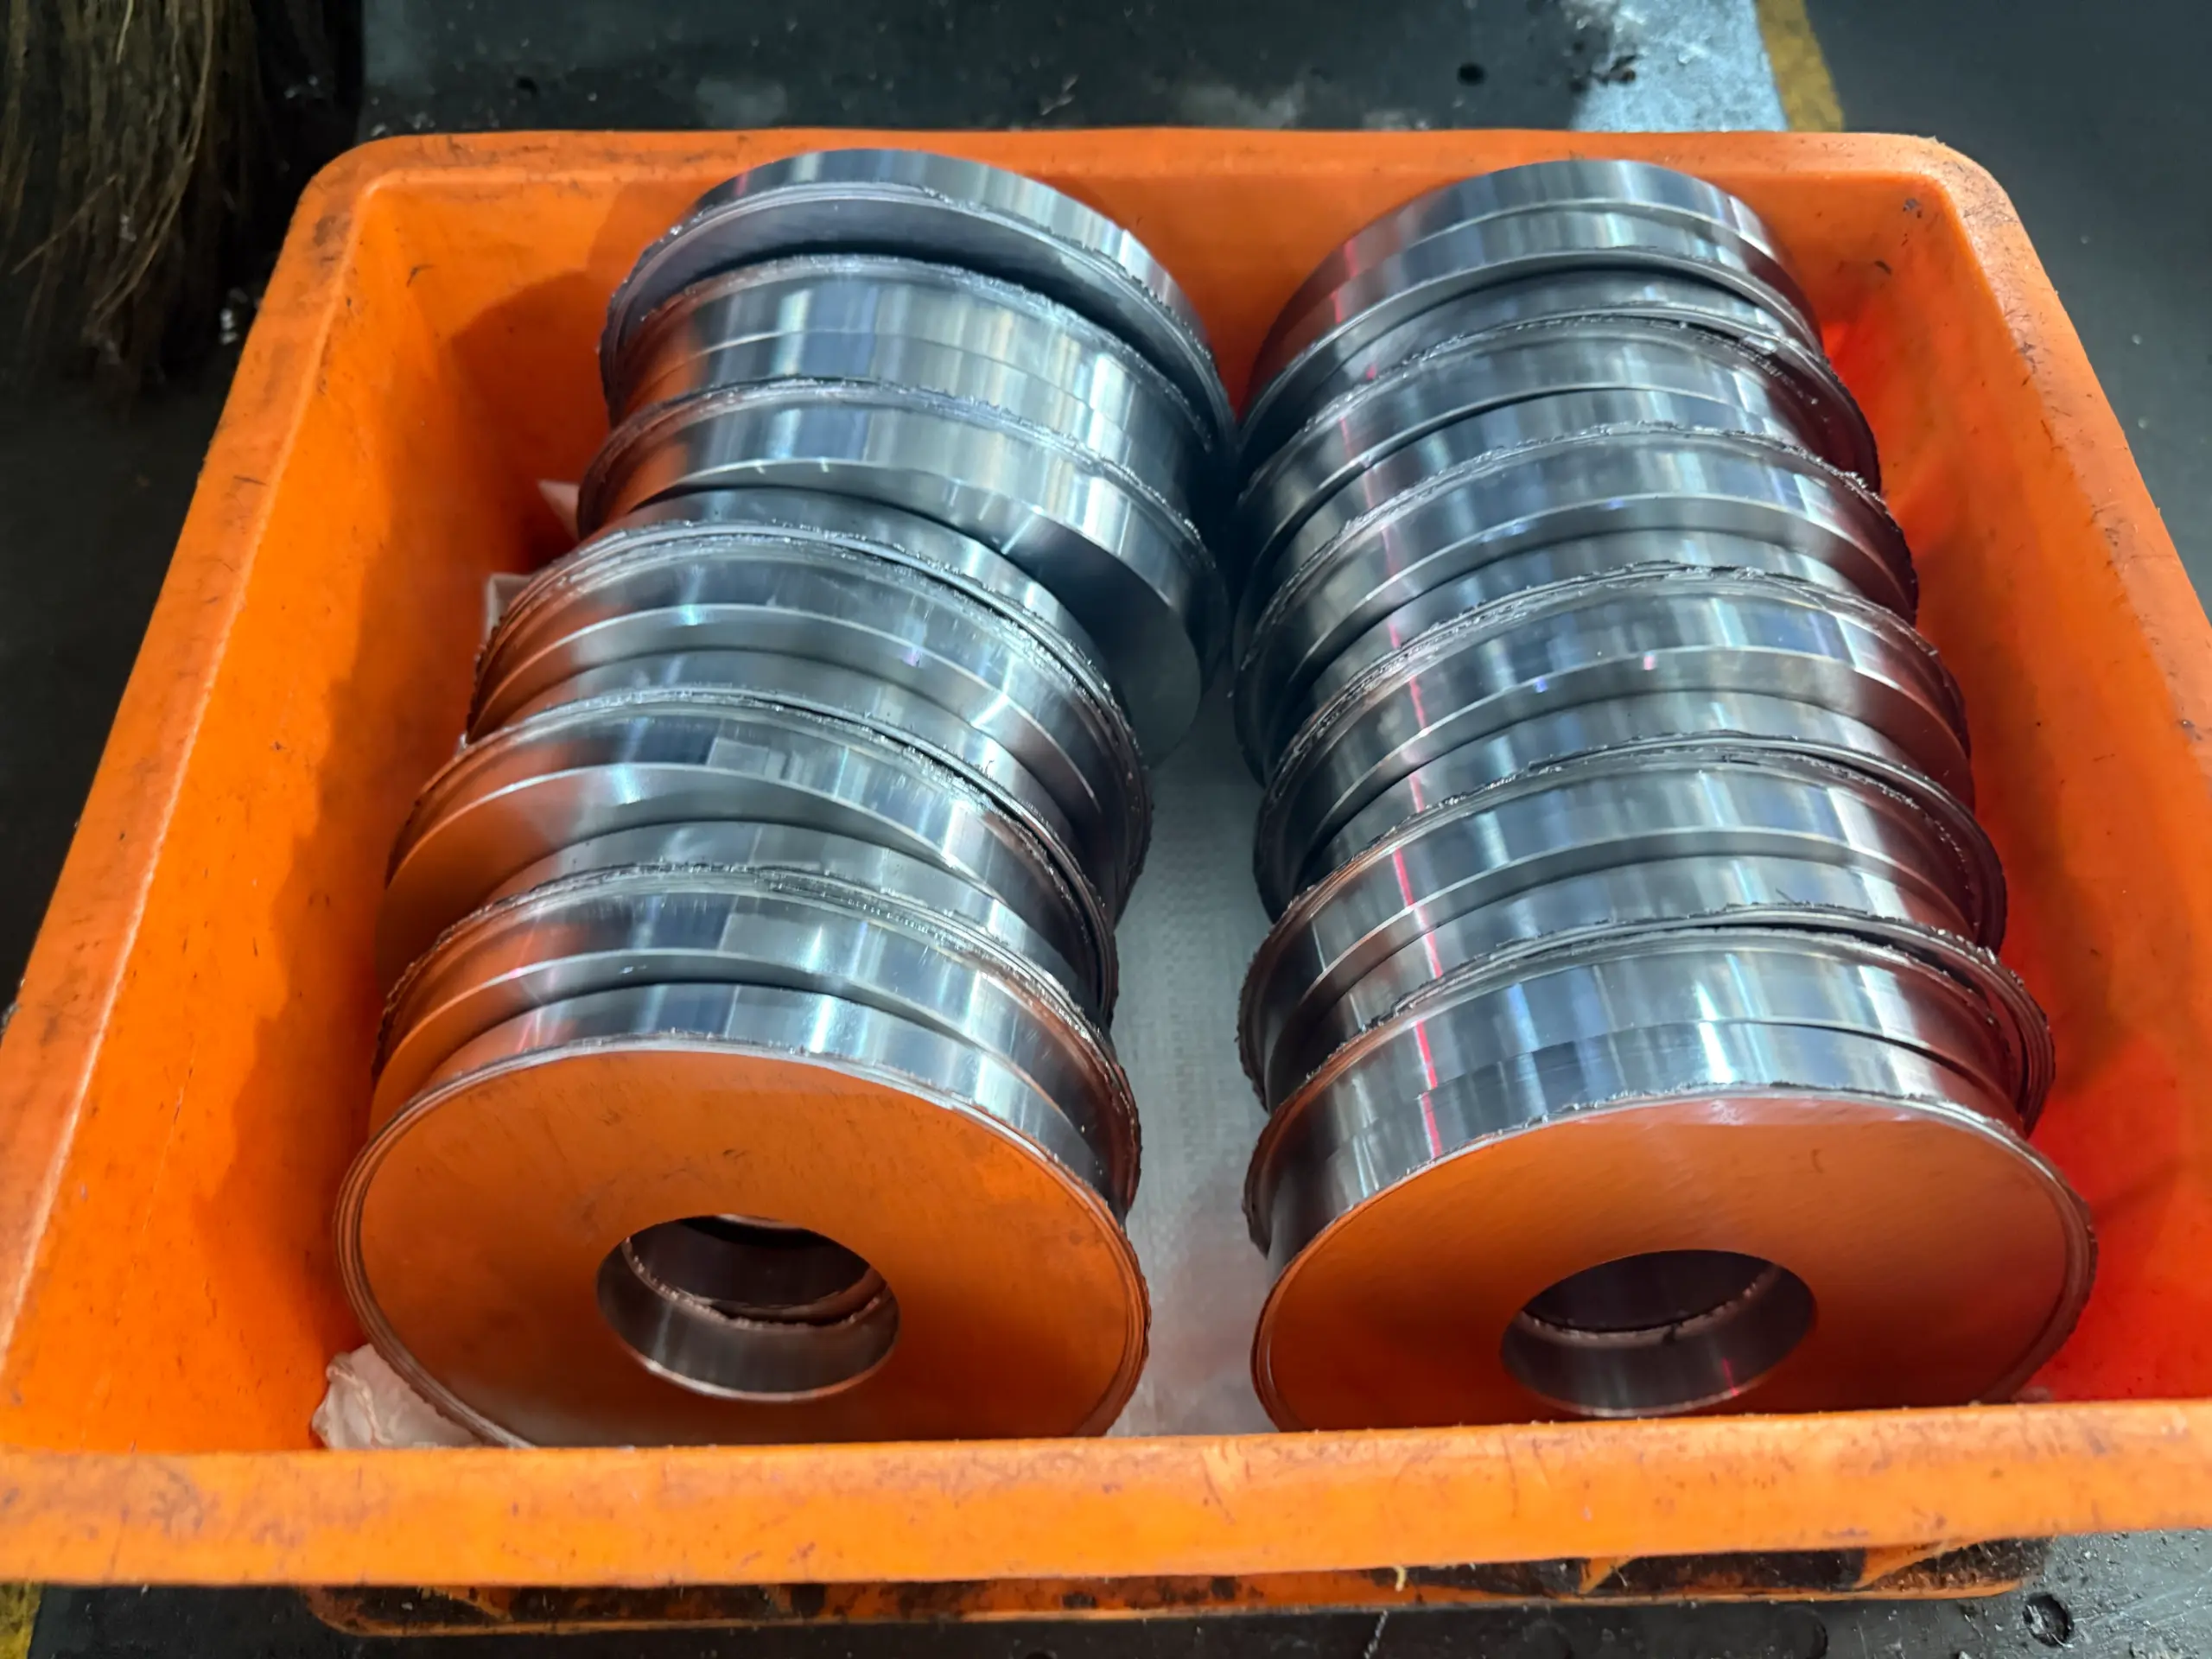
Na Metal Tuoyuan,prowadzimy wielozbiornikowy proces czyszczenia ultradźwiękowegoobrabiane elementy metalowePoToczenie CNC. Jak widać na zdjęciach z naszego warsztatu, kosze z drobnym sprzętem zanurzane są w podgrzewanych zbiornikach czyszczących. Kawitacja ultradźwiękowa o wysokiej częstotliwości usuwa olej chłodzący, drobne cząstki metalu i zanieczyszczenia powierzchniowe z gwintowanych otworów, szczelin i małych szczelin, do których nie można dotrzeć ręcznie.

Nasz standardowy proces czyszczenia wykorzystuje sekwencyjne etapy zbiornika:

1. płukanie odtłuszczające

2. mycie pośrednie

3. końcowe czyste płukanie

W przypadku okuć mosiężnych dokładnie kontrolujemy temperaturę kąpieli i czas czyszczenia, aby uniknąć przebarwień. W przypadku części stalowych po czyszczeniu dodajemy obróbkę antykorozyjną, aby zapobiec rdzy nalotowej przed powlekaniem.

Jeśli napotkałeś problemy z powłoką galwaniczną lub zanieczyszczeniem olejem importowanych części metalowych, porozmawiaj z naszym zespołem na temat naszego procesu czyszczenia ultradźwiękowego dla następnej partii.

Etap czyszczenia Funkcja podstawowa Docelowe zanieczyszczenie
Zbiornik do odtłuszczania ultradźwiękowego Rozbija ciężki olej do obróbki skrawaniem Olej obróbczy, smar
Zbiornik do płukania pośredniego Spłucz luźne cząstki metalu Drobne wióry i cząstki metalu
Zbiornik do końcowego płukania Usuń pozostałości środka czyszczącego Pozostałości mydła

Przed przystąpieniem do wykańczania powierzchni lub pakowania każda partia przechodzi wizualne pobieranie próbek. Nasz zespół kontroli jakości sprawdza wnęki gwintowane i powierzchnie części pod powiększeniem. W przypadku zamówień masowych na sprzęt utrzymujemy wskaźnik odrzuceń pozostałości poniżej 0,21%.

Ta wewnętrzna linia czyszcząca ma kluczowe znaczenie dla stałej jakości galwanizacji. Jeżeli części nie zostaną całkowicie oczyszczone, na skutek cynkowania lub pasywacji mosiądzu wystąpią łuszczenie się, plamy i nierówna powłoka. Zamiast zlecać prace porządkowe na zewnątrz, zajmujemy się tym procesem w naszej fabryce, aby zachować pełną kontrolę jakości.

Powiązane wiadomości
Zostaw mi wiadomość
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności
OdrzucićPrzyjąć